Механизация опиловочных работ - опиливание металла
К атегория: Санитарно-техническе работы Приемы опиливания металла Опиливаемое изделие прочно зажимают в тисках для придания ему устойчивого положения. Слой ржавчины и окалины на заготовке и корку отливки опиливают старым драчевым напильником, чтобы не портить хороший, которой при этом быстро изнашивается.
Содержание
К атегория: Санитарно-техническе работы
Приемы опиливания металла
Опиливаемое изделие прочно зажимают в тисках для придания ему устойчивого положения.
Слой ржавчины и окалины на заготовке и корку отливки опиливают старым драчевым напильником, чтобы не портить хороший, которой при этом быстро изнашивается. Затем приступают к черновой обработке детали годным драчевым напильником и после этого окончательно обрабатывают личным напильником.
Рис. 1. Положение рабочего у тисков: а -положение корпуса, б -схема расположения ног, в- положение корпуса при грубом опиливании
Чтобы при окончательном опиливании не портить губок тисков, на них надевают накладки из меди, латуни, свинца или алюминия.
Частота и точность опиливания зависят от установки тисков, положения корпуса рабочего у тисков, приемов работы и положения напильника.
Верх губок тисков должен быть на уровне локтя работающего. Правильное по ложен ие рабочего у тисков показано на рис. 1.
Работающий при опиливании должен стать сбоку тисков - вполоборота, на расстоянии около 200 мм от края верстака. Корпус должен быть прямым и повернут на 45° к продольной оси тисков. Ноги расставлены на ширину ступни, левая нога выдвинута немного вперед по направлению движения напильника. Ступни ног расставляют примерно на 60° друг к другу. При работе корпус слегка наклоняют вперед. Такое положение корпуса и ног обеспечивает наиболее удобное и устойчивое положение работающего, движение рук становится свободным.
Во время опиливания напильник удерживают правой рукой, упирая головку ручки в ладонь. Большой палец руки кладут поверх ручки, а остальными пальцами поддерживают ручку снизу. Левую руку накладывают на конец напильника около его носа и нажимают на напильник.
При грубом опиливании ладонь левой руки кладут на расстоянии около 30 мм от конца напильника, полусогнув пальцы, чтобы не поранить их о края изделия во время работы.
При чистовом опиливании конец напильника удерживают левой рукой между большим пальцем, расположенным на верху напильника, и остальными пальцами - внизу напильника. Напильник двигают вперед и назад плавно по всей его длине.
Изделие зажимают в тиски так, чтобы опиливаемая поверхность выступала над губками тисков на 5-10 мм. Во избежание выемок и завалов по краям при движении напильника вперед его равномерно прижимают ко всей обрабатываемой поверхности. На напильник нажимают только при движении его вперед. При обратном движении напильника нажим ослабляют. Скорость движения напильника 40-60 двойных ходов в минуту.
Для получения правильно обработанной плоскости изделие опиливают перекрестными штрихами попеременно с угла на угол. Вначале поверхность опиливают справа налево, а затем слева направо. Таким образом поверхность опиливают до тех пор, пока не будет снят необходимый слой металла.
После окончательного опиливания первой широкой плоскости плитки приступают к опиливанию противоположной поверхности. При этом требуется получить параллельные поверхности заданной толщины.
Вторую широкую поверхность опиливают перекрестными штрихами.
Точность обработки поверхности и точность углов проверяют линейкой и угольником, а размеры -кронциркулем, нутромером, масштабной линейкой или штангенциркулем.
При заготовке трубопроводов и изготовлении деталей для санитарно-технических систем опиливают торцы труб и плоскости деталей. При опиливании изделий необходимо стремиться не допускать брака. Брак при опиливании - это снятие лишнего слоя металла и уменьшение размеров изделия по сравнению с требуемыми, неровность опиливаемой поверхности и появление "завалов".
Поэтому, прежде чем приступить к опиливанию, слесарь должен тщательно разметить изделие и правильно подобрать напильники. В процессе опиливания следует пользоваться контрольно-измерительными инструментами и систематически проверять размеры обрабатываемых деталей.
Для удлинения сроков службы напильников необходимо своевременно очищать насечку напильника от застрявшей стружки и предохранять от масла и воды. От грязи или частиц металла напильник очищают стальными щетками.
Не следует рабочую часть напильника брать масляными руками и класть напильники на масляный верстак.
При опиливании мягких металлов напильник рекомендуется предварительно натереть мелом. Это предохранит его от забивания металлическими опилками и облегчит очистку от опилок.
При опиливании необходимо выполнять следующие правила техники безопасности: - ручку на напильник надо насаживать прочно, чтобы во время работы она не соскочила и не поранила хвостовиком руку; - тиски должны быть исправны, в них надо прочно закреплять изделие; - верстак должен быть прочно укреплен, чтобы он не качался; - при опиливании деталей с острыми кромками нельзя поджимать пальцы под нацдльник при его обратном ходе.
- стружку разрешается убирать только щеткой-сметкой; - после работы напильники необходимо очищать от грязи и стружки металлической щеткой; - не рекомендуется класть напильники один на другой, так как от этого портится насечка.
Для механизации опиловочных работ применяют электрический опиловочный станок с пневматическим приводом и гибким валом. На конец гибкого вала надевают особое устройство, преобразующее вращательное движение в возвратно-поступательное. В это приспособление вставляют напильник, которым опиливают детали.
- Приемы опиливания металла
Потребность в обработке металлических изделий и конструкций возникает в самых разных областях. Слесари использует для решения подобных задач широкий спектр инструментального обеспечения, среди которого - всевозможные резчики, сверла, ножовки и абразивное оборудование. Начальный же уровень представляет напильник, которым пользуются и в бытовых целях, и в специализированных мастерских.
Операции деликатной, мягкой обработки позволяют максимально приближать характеристики заготовки к нужным показателям. Однако чтобы реализовать качественное опиливание металла, необходимо ответственно подойти к выбору рабочего инструмента.
Цели опиливания
В процессе выполнения обработки такого рода происходит снятие верхнего слоя металлической поверхности. В зависимости от характеристик используемого инструмента данный пласт может составлять от одного до нескольких миллиметров. Как правило, слесарное дело в этом направлении помогает сформировать оптимальные качества заготовки для последующего ее применения в конструкциях или в качестве самостоятельного объекта.
Рабочий процесс позволяет придать изделию определенную форму, размеры, а также обеспечить криволинейную или прямолинейную поверхность с целью последующей подгонки под деталь или конструкцию.
Масштабы работы могут быть разными в зависимости от применения конечного объекта. Например, для небольших элементов применяются тиски и абразивный инструмент с минимальным механическим воздействием. И наоборот, крупные металлические заготовки могут обслуживаться прямо на месте их сборки и даже эксплуатации.
Устройство напильника
Напильник по внешнему виду представляет собой небольшой брусок, обеспеченный мелкими зубьями. Насечки выполняются по разным схемам и отличаются размерами. Так, одинарные располагаются под углом порядка 80° относительно ребра инструмента. Также используется и двойная насечка. В этом случае предусматривается угол в 55° в нижней части и 70° - в верхней. Зубья определяют эффективность абразивного воздействия, которое обеспечивает конкретный напильник.
ГОСТ под номером 1465-80 также предусматривает, что основа должна изготавливаться из инструментальных сталей марки У13. Кроме рабочей части напильник имеет хвостовик, который может выступать ручкой. Но встречаются и модели, у которых вся металлическая поверхность представлена зубчатыми насечками.
Разновидности напильников
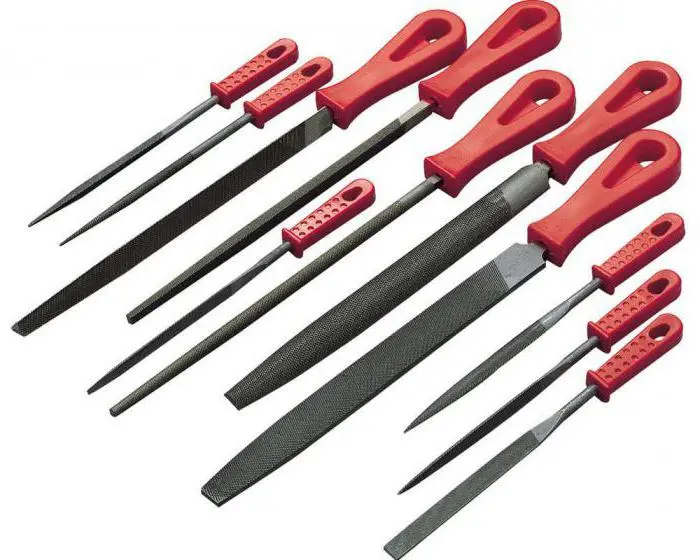
Напильники разделяют по многим параметрам, среди которых - длина, форма, количество насечек на 1 см и т. д. Так, существуют драчевые модели, у которых на поверхности устроены крупные зубья. Соответственно, такой инструмент подходит для выполнения грубой обработки деталей. Противоположностью драчевых моделей являются бархатные напильники, отличающиеся мелкой насечкой.
Если требуется аккуратная подводка заготовок для точечного введения элемента в механизм, то используют мелкие зубья. Различают инструмент и по видам поверхностей. В частности, напильник плоский можно назвать базовой моделью, хотя спектр решаемых им задач существенно ограничен. Технология изготовления таких моделей является самой простой, чем и обусловлена их низкая цена и широкое распространение.
Однако более технологичным и универсальным в применении считается сферический напильник, также представленный в разных вариациях. К примеру, выделяют круглые, полукруглые, ромбовидные и прямоугольные версии.
Требования к изготовлению напильников
Независимо от устройства и конфигурации расположения граней, существуют общие требования к напильникам. Качественный инструмент должен обладать достаточной твердостью и остротой насечек для обеспечения оптимальной сцепляемости с базовой пластиной. Есть и нормативы, регулирующие схему расположения самих насечек. Особые требования распространяются на узкий напильник. ГОСТ 1465-80 предписывает изготавливать его таким образом, чтобы одинарная насечка имела угол в 65°. При этом число зубьев на узких сторонах должно соответствовать количеству базовых насечек, расположенных на широких сторонах.
Крупная узкая сторона напильников ножовочного типа обеспечивается насечками только на параллельно идущих участках. Отдельные требования касаются округлого инструмента. Полукруглые модели должны изготавливаться с нарезанными зубьями, хотя бывают и исключения, когда и для этого типа применяют традиционную насечку.
Рабочий процесс
В первую очередь подготавливаются условия для технического осуществления мероприятия. Основным требованием к его организации является надежная фиксация заготовки. Чаще всего для этой цели используют тиски, позволяющие придать элементу устойчивое положение. Начинается работа с предварительной зачистки. При наличии на поверхности материала следов ржавчины или окалины их ликвидируют драчевым напильником. То есть в этой части используется грубое опиливание металла, при котором желательно применять старый инструмент, поскольку работа с проблемными поверхностями быстро изнашивает напильники.
Далее можно приступать к черновой обработке. В зависимости от состояния заготовки на этот момент подбирается более эффективный и точный в обработке инструмент. При этом стоит позаботиться и о тисках, которые могут пострадать в процессе опиливания. Защитить губки можно при помощи специальных накладок из латуни, меди или алюминия. Выбор материала также зависит от характера обработки - чем она интенсивнее и грубее, тем жестче должна быть накладка.
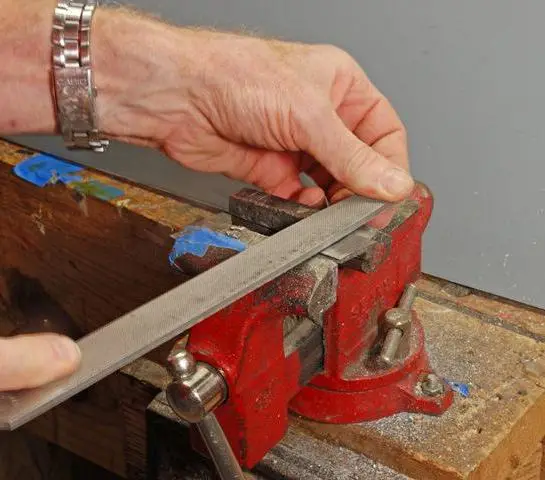
Тиски устанавливаются так, чтобы их губки находились на уровне локтя. В ходе опиливания следует стоять вполоборота к оборудованию - на расстоянии примерно 20 см от края стола. Корпус держится прямым, но с поворотом на 45° относительно продольной оси тисков. Оптимальное расположение ног - на ширине плеч, при этом левую ногу можно вывернуть в направлении движения инструмента вперед.
Такая позиция обеспечивает максимально стабильное положение тела, что позволяет выполнять свободное опиливание металла даже при небольшом наклоне корпуса вперед для контроля качества работы. В процессе выполнения операции напильник удерживается правой рукой так, чтобы головка ручки упиралась в ладонь.
Механизация опиливания
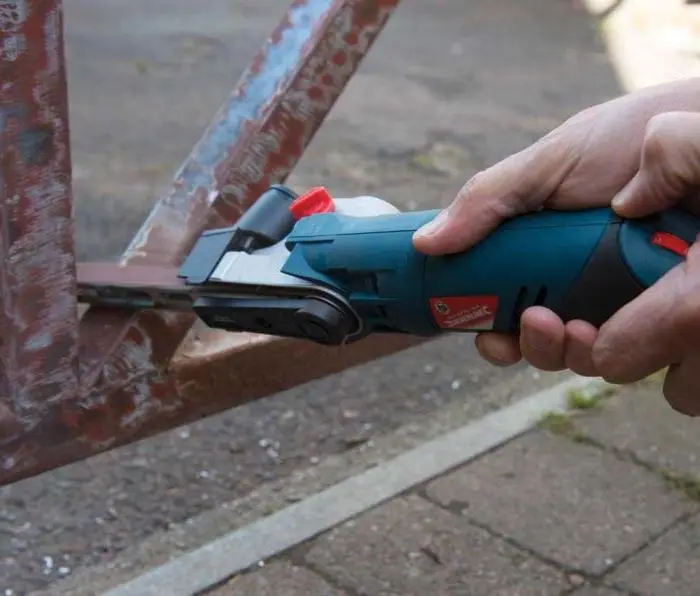
За последнее время многие представители традиционного ручного инструмента успешно перешли в форму электрических устройств, обладающих более высокими технико-эксплуатационными показателями. Подверглось модернизации и слесарное дело, в результате чего мастера обзавелись пневматическими аппаратами для опиливания металла. В целом концепция ручной обработки была сохранена, однако силовое воздействие обеспечивает электродвигатель. В качестве рабочих элементов также выступают насадки с абразивными поверхностями.
Кроме пневматического инструмента широкое распространение получили и аккумуляторные, а также сетевые приборы. К примеру, ленточный напильник оснащается режущими полотнами, эффективно выполняющими аккуратную и точечную доводку различных металлических поверхностей. К преимуществам механизированных устройств можно отнести качество обработки, высокую скорость и безопасность процесса. Впрочем, высокая точность при обслуживании сложных по форме заготовок по-прежнему достигается только при условии использования традиционных напильников.
Проверка качества работы
Правильность выполненной обработки оценивается с помощью линейки или угольника. Таким образом, контролирующий мастер проверяет наличие просветов. Этот вариант контроля применяется в случае, если ставилась цель получить ровную и чистую поверхность. Если же опиливание металла производилось для последующей интеграции элемента в конструкцию с пазами, то оценить качество работы можно путем натурального сопоставления параметров.
Заключение
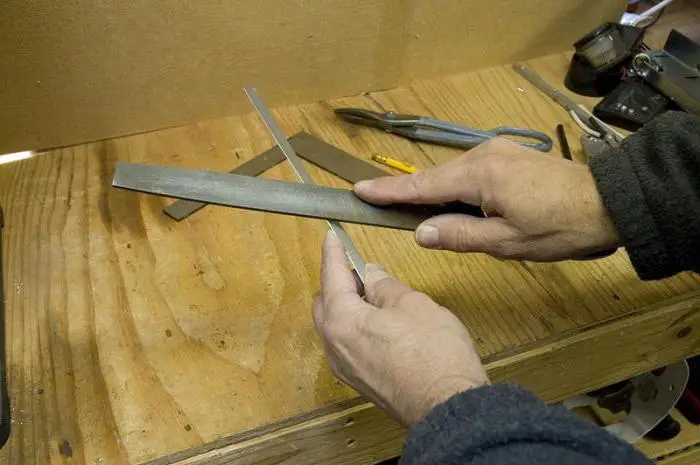
В широком ассортименте режущего инструмента напильник является одним из самых безопасных. Тем не менее и в работе с ним не стоит забывать о некоторых правилах, которые позволят предотвратить неприятные последствия. Так, должна выполняться только при условии стабильного положения заготовки. Отсутствие раскачиваний благоприятно скажется и на безопасности, и на качестве работы. Также в ходе обработки не стоит удалять стружку руками.
Для этого применяют специальные щетки или промышленные пылесосы. К слову, электрический ленточный и пневматический инструмент в зависимости от модификации может предусматривать возможность дополнительного оснащения системами пылеудаления.
Опиливанием называется слесарная операция, при которой снимают тонкие слои материала с поверхности заготовки с помощью напильника.
Напильник - это многолезвийный режущий инструмент, обеспечивающий сравнительно высокую точность и малую шероховатость обрабатываемой поверхности заготовки (детали).Материалом для напильников всех видов является углеродистая инструментальная сталь, начиная с марок У7 или У7А и кончая марками У13 или У13А.
Опиливанием придают детали требуемую форму и размеры, пригоняют детали друг к другу при сборке и выполняют другие работы. С помощью напильников обрабатывают плоскости, криволинейные поверхности, пазы, канавки, отверстия различной формы, поверхности, расположенные под разными углами,и т. д.
Для того чтобы удобнее держать напильники при работе, на его хвостовик насаживают деревянную ручку (рукоятку), изготовленную из клена, ясеня, березы, липы или прессованной бумаги; последние лучше, так как не раскалываются.
Припуски на опиливание оставляют небольшие - от 0,5 до 0,025 мм. Погрешность при обработке может быть от 0,2 до 0,05 мм и в отдельных случаях - до 0,005 мм.
Напильник представляет собой стальной брусок определенного профиля и длины, на поверхности которого имеется насечка (нарезка). Насечка образует мелкие и остро-заточенные зубья, имеющие в сечении форму клина. Для напильников с насеченным зубом угол заострения обычно равен 70°, передний угол (у) - до 16°, задний угол (а) - от 32 до 40°.
В зависимости от величины насечек и шага между ними, все напильники делятся на шесть номеров:
Для точных специальных работ применяются напильники с очень мелкой насечкой - надфили. С их помощью выполняют лекальные, граверные, ювелирные работы, зачистку в труднодоступных местах матриц, мелких отверстий, профильных участков изделия и т. п.
Качество опиливания контролируют самыми различными инструментами. Правильность опиливаемой плоскости проверяют поверочной линейкой "на просвет". Если плоская поверхность должна быть опилена особенно точно, ее проверяют с помощью поверочной плиты "на краску". В том случае, если плоскость должна быть опилена под определенным углом к другой смежной плоскости, контроль осуществляется с помощью угольника или угломера. Для проверки параллельности двух плоскостей пользуются штангенциркулем или кронциркулем.
Слесарные угольники
Расстояние между параллельными плоскостями в любом месте должно быть одинаковым.
Контроль криволинейных обрабатываемых поверхностей производят по линиям разметки или с помощью специальных шаблонов.
Напильник - очень хрупкий инструмент и быстро портится, если с ним небрежно обращаются. Одним из основных условий при работе напильником является надлежащий уход за ним. Мельчайшие стружки (опилки), срезаемые зубьями напильника, застревают в углублениях, вследствие чего напильник начинает скользить по обрабатываемой поверхности и перестает снимать стружку, как говорят "не берет". Чтобы восстановить его работоспособность, необходимо удалить все застрявшие частицы металла, т. е. очистить зубья напильника.
Для очистки драчевых напильников с крупной насечкой применяют специально заостренную лопатку из мягкого железа, а для очистки личных и бархатных напильников - жесткие щетки из стальной проволоки. Очистку ведут только в направлении верхней насечки, так как в противном случае происходит затупление зубьев напильника в результате воздействия на них твердой проволочной щетки.
Техника безопасности при опиливании металла:
1.Проверить исправность ручек, насаженных на напильниках; не допускается пользование напильником без ручек, с плохо насаженными или треснувшими и расколотыми ручками. 2. Необходимо правильно насаживать ручку, чтобы избежать ранения ладони хвостовиком напильника.
3. Занимать правильное рабочее положение за тисками при опиливании.
4. Следить за правильной хваткой напильника. Пальцы левой руки должны быть полусогнуты, а не поджаты, иначе при обратном ходе напильника их можно легко поранить об острые края1 опиливаемых изделий.
5. Металлическую стружку и опилки с поверхности изделия или тисков нельзя удалять руками или сдувать ртом. При выдувании опилок ртом можно легко засорить глаза, загрязнить волосы. Опилки и стружки следует сметать волосяной щеткой.
6. При опиливании изделий, особенно из чугуна, рекомендуется прикрывать голову от металлической пыли и опилок; удобно работать, например, в беретах. Девочкам обязательно надевать косынки, так как в длинные волосы легче забивается стружка.
Улучшение условий и повышение производительности труда при опиливании металла достигается путем применения механизированных (электрических и пневматических) напильников.
Опиливанием называется снятие слоя с поверхности заготовки посредством напильника.
Напильники представляют собой режущий инструмент в виде стальных закаленных брусков с насечкой на поверхности. Материал У13, У13А, а также хромистая шарикоподшипниковая сталь ШХ15.
Имеют различную форму плоскую, квадратную, трехгранную, полукруглую, круглую, ромбические, ножовочные. С различным числом насечек, приходящихся на 1 пог.см рабочей части (драчевые, личные и бархатные).
Три типа: обыкновенные, надфили и рашпили, алмазные напильники и надфили.
Напильники бывают:
с одинарной насечкой могут снимать широкую стружку, их применяют при опиливании мягких металлов, а также неметаллов.
с двойной или перекрестной насечкой, для стали чугуна и др. твердых материалов. В этих напильниках сначала насекается нижняя, глубокая насечка, называемая основной, а по верх неё верхняя, неглубокая, называемая вспомогательной, которая разрубает основную насечку на зубья.
перекрестная насечка размельчает стружку, что облегчает работу.
Дуговая насечка имеет большие впадины между зубьями и дугообразную форму, обеспечивающую высокую производительность и хорошее качество.
Рашпильная насечка - зубья в шахматном порядке. Для мягких металлов и неметаллов.
Выбор напильников:
Для грубого опиливания до 0,5 мм применяют драчевые напильники, позволяющие за один ход снять слой металла 0,08- 0,15 мм.
Личные - для более чистой отделки на 0,15 мм. Снимают 0,05-0,08 мм за один ход. Достигается 7-8 кл чистоты.
С бархатной насечкой - самая точная отделка, шлифование с точностью до 0,01-0,05 мм. Снимают 0,01-0,03 мм. Шероховатость 9-12 кл чистоты.
Шаберы - стальные полосы или стержни с рабочими гранями. Бывают плоские, трехгранные, фасонные с рукоятками, с остро заточенными рабочими поверхностями.
Требования. Острый, ровный хвостовик, ручка с кольцом, без трещин, при ударе по наковальне издает чистый звук.
Ручка сначала просверливается, потом прожигается хвостовиком старого напильника и забивается ударами головкой ручки о верстак.
При опиливании мягких и вязких металлов натирают мелом, алюминия - стеарином. Предохранять их от влаги и масла, поэтому не протирать рукой. Периодически очищать от стружки стальными щетками.
Брак . Неровность поверхности и завалы краев, лишнего сняли или не досняли.
Безопасность . Можно поранить руку хвостовиком, при неисправной рукоятке, или повредить пальцы левой руки при обратном ходе. Нельзя очищать напильник от стружки голыми руками, сдувать их или удалять сжатым воздухом, можно повредить руки и глаза. Работать лучше с головным убором т.к. стружку из волос трудно удалить.
Сверление
Сверлением называется процесс образование отверстий в режущем материале режущим инструментом - сверлом.
Рассверливание - увеличение диаметра имеющегося отверстия.
Чистота обработки - 1-3класса шероховатости.
Применяется для получения неответственных отверстий, невысокой степени точности и невысокого класса шероховатости, например под крепежные болты, заклепки, шпильки, под резьбу, развертывания, и зенкерование.
Спиральное сверло - двузубый режущий инструмент, состоящий из 2-х основных частей: рабочей и хвостовика. Рабочая часть сверла состоит из цилиндрической (направляющей) и режущей частей. На цилиндрической части имеются две винтовые канавки, расположенные одна против другой. Их назначение - отводить стружку.
Для уменьшения трения сверло имеет обратный конус 0,1 мм на каждые 100 мм длины.
Зуб - это выступающая часть сверла, имеющие режущие кромки.
Угол между режущими кромками оказывает существенное влияние. При его увеличении повышается прочность сверла, но возрастает усилие подачи. С уменьшением угла резка облегчается, но ослабляется режущая часть. Величина угла выбирается в зависимости от твердости материала.
Сталь и чугун..............................................116-118 о
Закаленная сталь, медь красная........................125
Латунь и бронза, алюминий.............................130-140
Силумин......................................................90-100
эбонит.........................................................85-90
мрамор........................................................80
пластмассы..................................................50-60
Хвостовики
у сверла до 10 мм цилиндрический (обычно) и крепится в патроне. У хвостовика имеется поводок для дополнительной передачи крутящего момента.
Сверла большего диаметра имеют конический хвостовик. На конце - лапка, не позволяющая сверлу провертываться в шпинделе и служащая упором при выбивании сверла из гнезда. Размеры 0,1,2,3,4,5,6 с разными размерами конуса
Изготавливаются - У10, У12А, хромистой 9Х, хромокремнистой 9ХС, быстрорежущей Р9, Р18, металлокерамические сплавы марок ВК6, ВК8 и Т15К6, с корпусами из стали марок Р9,9ХС и 40Х.
Сверла с пластинками из твердых сплавов применятся для чугуна, закаленной стали, пластмасс, стекла, мрамора.
Бывают сверла с отверстиями для подвода охлаждающей жидкости к режущим кромкам сверла.
При сверлении затупившееся сверло очень быстро нагревается, настолько, что произойдет отпуск стали, и сверло станет негодным. Поэтому сверла охлаждают.
Сталь........................................мыльная эмульсия или смесь минерального и жирного мала.
Чугун........................................мыльная эмульсия или в сухую
Медь.........................................мыльная эмульсия или сурепное масло
Алюминий..................................мыльная эмульсия или в сухую
Дюралюминий.............................мыльная эмульсия, керосин с касторовым или сурепным маслом
Силумин....................................мыльная эмульсия или смесь спирта со скипидаром.
Износ сверла обнаруживается по резко скрипящему звуку.
Заточку ведут с охлаждением водно-содовым раствором. Затачивают сверло следующим образом: слегка прижимая режущую кромку к поверхности абразивного круга так, чтобы режущая часть приняла горизонтальное положение, прилегая задней поверхностью к кругу. Плавным движением правой руки, не отнимая сверла от круга, поворачивают сверло вокруг своей оси, соблюдая правильный наклон, затачивают заднюю поверхность, при этом следят за тем, чтобы режущие кромки были прямолинейны, имели одинаковую длину и были заточены под одинаковыми углами.
Сверла с режущими кромками разной длины или с разными углами их наклона будут сверлить отверстия больше своего диаметра.
Сверлят ручными, электрическими, пневматическими дрелями и Эл. станками.
Меры безопасности к ручным дрелям :
Работать в резиновых перчатках на резиновом коврике.
Проверить провод;
Щетки должны быть хорошо прошлифованы, при нормальной работе не искрят.
Меры безопасности к сверлильным станкам:
Работать в спецодежде с головным убором, хлястики и рукава застегнуть (свисающие части одежды и волосы могут захватиться шпинделем или сверлом)
Не работать на станке в рукавицах.
Проверить исправность заземления
Проверить наличие заграждения
Проверить в холостую вращение, осевое перемещение шпинделя и работу механизма подачи, закрепление стола
Прочно закреплять детали и не удерживать их руками в процессе обработки;
Конические сверла крепят непосредственно в коническом отверстии шпинделя или через переходные конические втулки. Удаляются при помощи клина через прорезь.
Цилиндрические в патронах
Не оставлять ключа в сверлильном патроне после смены сверла;
Не браться за вращающее сверло и шпиндель;
Не вынимать сломанное сверло рукой;
Не нажимать сильно на рычаг подачи при сверлении заготовок на проход, особенно сверлами малого диаметра.
Подкладывать деревянную подкладку на стол под шпиндель при смене сверла;
Не передавать предметы через работающий станок;
Не опираться на станок во время его работы.
Не удалять стружку из отверстий пальцами и не сдувать её. Это надо делать кручком или щеткой и только после остановки станка
Обязательно останавливать станок при смене сверла, уборке или ухода.
Наиболее часто встречаются следующие виды опиливания поверхностей: широких, узких, сопряженных под углом, криволинейных и цилиндрических.
Перед опиливанием, как правило, проверяют припуск на обработку: устанавливают, достаточны ли размеры заготовки для выполнения детали по чертежу.
Проверив размеры заготовки, определяют базу - поверхность, от которой следует выдерживать размеры и взаимное расположение поверхностей детали.
Плоские поверхности, как вы уже знаете, опиливают плоскими . Если на чертеже не указана чистота обработки, заготовку обрабатывают только драчёвым напильником.
Вопросы
- Какие виды опиливания встречаются при слесарных работах?
- Что делают перед опиливанием?
- Что определяют после проверки заготовки?
- Каким напильником опиливают плоскую поверхность?
Опиливание широкой поверхности
Самое сложное в опиливании - это получить ровно обработанную поверхность. Трудность состоит в том, что при опиливании не видно, снимается ли нужный слой металла в данном месте.
Для опиливания широкой поверхности необходимо подобрать плоский напильник и обрабатывать перекрестными штрихами попеременно с угла на угол. При опиливании зубья напильника оставляют на обрабатываемой поверхности следы, называемые штрихами. Прием опиливания перекрестным штрихом наиболее производителен и позволяет получить более ровную поверхность.
Перекрестно опиливают следующим образом.
Сначала драчёвым напильником обрабатывают всю поверхность слева направо, затем - прямым штрихом и после этого, не прерывая работы, переходят к опиливанию справа налево по всей поверхности.
Так попеременно опиливают до тех пор, пока не будет снят необходимый слой металла. Качество опиливания проверяют линейкой, угольником.
Обработав драчёвым напильником, чистовую обработку ведут личным напильником, контролируя линейкой качество обработки.
Вопрос
- Каков порядок опиливания широкой поверхности?
"Слесарное дело", И.Г.Спиридонов,
Г.П.Буфетов, В.Г.Копелевич
Криволинейные поверхности деталей машин делят на выпуклые и вогнутые. Обычно опиливание таких поверхностей связано со снятием значительных припусков. Прежде чем приступить к обработке, следует тщательно разметить заготовку и выбрать наиболее простой способ удаления лишнего металла. В одном случае требуется предварительно вырезать ножовкой, в другом - высверлить, в третьем - вырубить. Излишне большой припуск на опиливание...
Цилиндрические стержни иногда приходится опиливать для уменьшения их диаметра. Бывает и так, что из отрезка квадратного сечения опиливанием получают цилиндрическую деталь. Длинные заготовки стержней, с которых необходимо снять большой слой металла, зажимают в тисках в горизонтальном положении и опиливают, раскачивая напильник в вертикальной плоскости и часто поворачивая заготовку. Опиливание длинного стержня Короткую заготовку (стержень) зажимают...
Перед опиливанием заготовку зажимают в тисках так, чтобы обрабатываемая поверхность была расположена горизонтально и выступала на 5 - 8 мм над губками тисков. Опиливают сначала перекрестным штрихом одну широкую поверхность, принимая ее за основную базу. Опиленную заготовку снимают. Смотрите рисунок - Опиливание перекрестным штрихом Качество обработки проверяют линейкой, устанавливая ее вдоль, поперек и по диагонали...