Типы ректификационных тарелок
Ректифик а ция (от позднелатинского rectificatio - выпрямление, исправление), один из способов разделения жидких смесей, основанный на различном распределении компонентов смеси между жидкой и паровой фазами.
Содержание
При ректификации потоки пара и жидкости, перемещаясь в противоположных направлениях (противотоком), многократно контактируют друг с другом в специальных аппаратах (ректификационных колоннах), причём часть выходящего из аппарата пара (или жидкости) возвращается обратно после конденсации (для пара) или испарения (для жидкости).
Такое противоточное движение контактирующих потоков сопровождается процессами теплообмена и массообмена, которые на каждой стадии контакта протекают (в пределе) до состояния равновесия; при этом восходящие потоки пара непрерывно обогащаются более летучими компонентами, а стекающая жидкость - менее летучими.
При затрате того же количества тепла, что и при дистилляции, ректификация позволяет достигнуть большего извлечения и обогащения по нужному компоненту или группе компонентов. Ректификация широко применяется как в промышленном, так и в препаративном и лабораторном масштабах, часто в комплексе с другими процессами разделения, такими, как абсорбция, экстракция и кристаллизация.
Согласно Рауля законам и закону Дальтона, в условиях термодинамического равновесия концентрация какого-либо i -го компонента в паре в K i раз отличается от концентрации его в жидкости, причём коэффициент распределения K i = p i * /p (где p i * - упругость насыщенного пара i -го компонента; р - общее давление).
Отношение коэффициента распределения любых двух компонентов K i и K j называется относительной летучестью и обозначается a ij . Чем больше отличается a ij от единицы, тем легче выполнить разделение этих компонентов с помощью ректификации. В ряде случаев удаётся увеличить a ij в результате введения в разделяемую смесь нового компонента (называемого разделяющим агентом), который образует с некоторыми компонентами системы азеотропную смесь.
С этой же целью вводят растворитель, кипящий при значительно более высокой температуре, чем компоненты исходной смеси. Соответствующие процессы ректификации называются азеотропными или экстрактивными. Величина a ij зависит от давления: как правило, при понижении давления a ij возрастает. Ректификация при пониженных давлениях - вакуумная - особенно подходит для разделения термически нестойких веществ.
Ректификационная колонна
Оборудование для ректификации
В процессе дистилляции (простой перегонки) тетрахлорид титана, содержащий твердые примеси, нагревают до температуры кипения в специальных кубах-испарителях. Образовавшиеся пары поступают в конденсатор, а твердый остаток накапливается в кубе-испарителе. При дистилляции не удается получить достаточно чистый TiCl 4 , поэтому применяют более сложный процесс - ректификацию.
Ректификацию осуществляют в ректификационной установке, включающей ректификационную колонну, дефлегматор, холодильник-конденсатор, подогреватель исходной смеси, сборники дистиллята и кубового остатка.
1 - переливной патрубок; 2 - тарелка; 3 - корпус; 4 - куб-испаритель
Дефлегматор, холодильник-конденсатор и подогреватель представляют собой обычные теплообменники. Основным аппаратом установки является ректификационная колонна, в которой пары перегоняемой жидкости поднимаются снизу, а навстречу парам сверху стекает жидкость, подаваемая в верхнюю часть аппарата в виде флегмы. В большинстве случаев конечными продуктами являются дистиллят (сконденсированные в дефлегматоре пары легколетучего компонента, выходящие из верхней части колонны) и кубовой остаток (менее летучий компонент, в жидком виде вытекающий из нижней части колонны).
Кипятильники в ректификационных установках малой производительности изготовляют в виде змеевиков, установленных непосредственно в кубе, но чаще кипятильник монтируют в виде выносного теплообменника, который размещают вертикально около куба и связывают с ним двумя патрубками. Кубы колонн периодического действия отличаются вместимостью, достаточной для приема одновременной загрузки продукта. В колоннах непрерывного действия не нужен большой объем кубовой жидкости и испарителем в них может быть нижняя часть колонны высотой 1,0 - 2,5 м.
В производстве ТiС1 4 для очистки от низко- и высоко кипящих примесей применяют тарельчатые и насадочные ректификационные колонны. Насадочные колонны с керамическими кольцами Рашига малоэффективны и требуют частой замены насадки. В тарельчатых колоннах используют контактные устройства двух типов: провальные решетчатые тарелки и ситчатые тарелки с переливом. Тарельчатые устройства первого типа просты в изготовлении и пока остаются основными в титановой промышленности.
Их изготовляют штамповкой, в них пробивают щели одинакового размера. Для очистки от трудноудаляемых примесей целесообразно применять решетчатые тарелки толщиной 2-4 мм со свободным сечением 16-22 % и размером щели 4x60 мм. Расстояние между тарелками зависит от диаметра колонны. При сборке каждую тарелку устанавливают в корпусе колонны, а зазор ликвидируют с помощью уплотнения из фторопластовой пленки.
Ситчатые тарелки с переливом пока не прошли длительного промышленного испытания, но опыт их эксплуатации в смежных областях показывает, что они характеризуются более высоким к.п.д. в широком диапазоне изменения нагрузки. Тарелки диаметром от 400 до 3600 мм имеют диаметр отверстий 3-8 мм, свободное сечение перфораций для колонн диаметром 400-1200 мм составляет 3-14 %. По сравнению с решетчатыми ситчатые тарелки более сложны и трудоемки в изготовлении.
Обогрев куба-испарителя электрический; для этого применяют открытые нагреватели из ленточного или круглого нихрома; мощность куба определяется количеством и мощностью отдельных нагревательных элементов. Вертикально расположенный аппарат характеризуется устойчивой паропроизводительностью, но быстро забивается твердыми частицами и более сложен в обслуживании. В горизонтальных аппаратах постоянство паропроизводительности обеспечивается специальным адтопереливом.
Конденсация паров происходит в конденсаторах-дефлегматорах, в качестве которых используют водоохлаждаемые кожухотрубные теплообменники или воздухоохлаждаемые плоские змеевики типа АВМ (аппарат воздухоохлаждаемый малопоточный). Коэффициенты теплопередачи соответственно равны 210-294 и 42-84 кДж/(м 2 ·ч·°С).
Кожухотрубные дефлегматоры сложны в изготовлении, имеют малый срок службы (до 1 года) и существует опасность попадания воды в продукты процесса. Срок службы воздушных дефлегматоров 10-12 лет. Для увеличения поверхности теплообмена трубы АВМ имеют ребра, что позволяет в 10-20 раз увеличить поверхность теплообмена.
Насадки и тарелки
Назначение тарелок и насадки - развитие межфазной поверхности и улучшение контакта между жидкостью и паром. Тарелки, как правило, снабжаются устройством для перелива жидкости. Конструкции трёх типов переливных тарелок показаны на рисунке ниже.
Схема тарелок с переливным устройством
а - колпачковая (1 - основание со слоем жидкости; 2 - патрубки для прохода пара; 3 - колпачки;
4, 5 - переливные устройства); б - из S-образных элементов (6); в - ситчатая.
Типы насадок
1 - кольца Рашига; 2 - спиральные кольца; 3 - кольца с перегородкой; 4 - кольца Паля.
Как в насадочных, так и в тарельчатых колоннах кинетическая энергия пара используется для преодоления гидравлического сопротивления контактных устройств и для создания динамической дисперсной системы пар-жидкость с большой межфазной поверхностью. Существуют также ректификационные колонны с подводом механической энергии, в которых дисперсная система создаётся при вращении ротора, установленного по оси колонны. Роторные аппараты имеют меньший перепад давления по высоте, что особенно важно для вакуумных колонн.
По способу проведения различают непрерывную и периодическую ректификацию. В первом случае разделяемая смесь непрерывно подаётся в ректификационную колонну и из колонны непрерывно отводятся две и большее число фракций, обогащенных одними компонентами и обеднённых другими. Схема потоков типичного аппарата для непрерывной ректификации - полной колонны - показана на рисунке ниже (а) .
Схемы потоков ректификационных колонн
а - непрерывная ректификация; б - периодическая ректификация; 1 - укрепляющая секция;
2 - исчерпывающая секция; 3 - куб колонны; 4 - дефлегматор.
Полная колонна состоит из 2 секций - укрепляющей (1 ) и исчерпывающей (2 ). Исходная смесь (обычно при температуре кипения) подаётся в колонну, где смешивается с т. н. извлечённой жидкостью и стекает по контактным устройствам (тарелкам или насадке) исчерпывающей секции противотоком к поднимающемуся потоку пара. Достигнув низа колонны, жидкостный поток, обогащенный тяжелолетучими компонентами, подаётся в куб колонны (3 ).
Здесь жидкость частично испаряется в результате нагрева подходящим теплоносителем, и пар снова поступает в исчерпывающую секцию. Выходящий из этой секции пар (т. н. отгонный) поступает в укрепляющую секцию. Пройдя её, обогащенный легколетучими компонентами пар поступает в дефлегматор (4 ), где обычно полностью конденсируется подходящим хладагентом. Полученная жидкость делится на 2 потока: дистиллят и флегму.
Дистиллят является продуктовым потоком, а флегма поступает на орошение укрепляющей секции, по контактным устройствам которой стекает. Часть жидкости выводится из куба колонны в виде т. н. кубового остатка (также продуктовый поток).
Отношение количества флегмы к количеству дистиллята обозначается через R и носит название флегмового числа. Это число - важная характеристика ректификации: чем больше R , тем больше эксплуатационные расходы на проведение процесса. Минимально необходимые расходы тепла и холода, связанные с выполнением какой-либо конкретной задачи разделения, могут быть найдены с использованием понятия минимального флегмового числа, которое находится расчётным путём в предположении, что число контактных устройств, или общая высота насадки, стремится к бесконечности.
Если исходную смесь нужно разделить непрерывным способом на число фракций больше двух, то применяется последовательное либо параллельно-последовательное соединение колонн.
При периодической ректификации (б ) исходная жидкая смесь единовременно загружается в куб колонны, ёмкость которого соответствует желаемой производительности. Пары из куба поступают в колонну и поднимаются к дефлегматору, где происходит их конденсация. В начальный период весь конденсат возвращается в колонну, что отвечает т. н. режиму полного орошения. Затем конденсат делится на флегму и дистиллят.
По мере отбора дистиллята (либо при постоянном флегмовом числе, либо с его изменением) из колонны выводятся сначала легколетучие компоненты, затем среднелетучие и т. д. Нужную фракцию (или фракции) отбирают в соответствующий сборник. Операция продолжается до полной переработки первоначально загруженной смеси.
Самогонный аппарат. Тарельчатая колонна
Что такое тарельчатая колонна и зачем она вообще нужна... Отличие существенное от царги заглючается в том что в тарельчатой колонне мы используем вместо насадки СПН (спирально призматической насадки) собственно тарелки. При помощи тарельчатой колонны мы не получим чистый спирт. Однако мы можем получить на ней так называемый недоректификат крепостью 90-95 об. Тоесть это еще и не спирт, но уже и не дистиллят.
Очень сильно очищенный дистиллят, в котором еще остались нотки исходного сырья. Данной технологии уже более сотни лет, и пользуются ей активно винокуры по всему миру. Наша страна в этом смысле последние годы не исключение. Данные колонны набирают огромную популярность.
Разберем основные отличия колонн для правильного понимания выбора конкретной колонны.
- Как и все наше оборудование, тарельчатые колонны отличают по сериям: ХД/4 или ХД/3. Тут все просто. Если у Вас уже есть оборудование ХД, выбор делается по соответствующей серии оборудования. В случае если Вы только собираетесь приобретать оборудование, то нужно понимать отличие серий ХД/4 и ХД/3. Серия ХД/4 более бюджетная, у нее оптимальное соотношение цена качество. Серия ХД/3 имеет более высокую цену, но и более высокую производительность.
- Используемы материалы при изготовлении колонн. Это либо пищевая нержавеющая сталь, либо кварцевое стекло. В последнем случае Вы имеете возможность наблюдать за процессом визуально, что доставляет истинное удовольствие. Не стоит забывать, что в первую очередь мы занимаемся этим хобби ради удовольствия.
- Колонны отличаются так же по высоте и по количеству находящихся в них тарелок. По высоте колонны бывают двух размеров: 375 и 750мм соответственно. На укороченной колонне можно получить "недоректификат" крепостью 91-92С, на колонне 750мм можно получить "недоректификат" около 95С. Поскольку тарельчатые колонны разборны, то количество тарелок в колонне может регулируваться винокуром самостоятельно.
- Тип исполнения тарелок. Тарелки изготавливаются двух типов: провальные и колпачковые. Сказать однозначно какие из тарелок лучше и на каких тарелках напиток получется вкуснее сложно. Дело в том что тарелки провальные хороши если мы используем стабильную мощность нагрева, без скачков в сети. Если сеть нестабильна, то можно использовать стабилизатор мощности нагрева например. Тарелки же колпачкового типа более неприхотливы и нагрев может использоваться любой. Однако в силу сложности изготовления таких колонн они более дорогие. Но и более эстетичные в процессе работы.
- Материалы изготовления тарелок. Провальные тарелки изготавливаются из инертного фторопласта. Колпачковые же тарелки изготавливаются либо из нержавейки, либо из меди. Нержавейка как известно инертна. И поэтому напиток получаемой на ее поверности не имеет никаких характерных дополнительных вкусов, кроме исходного сырья. Медь же как считается абсорбирует вредную серу, выделяемую в процессе перегонки, тем самым избавляя напиток от неприятных запахов и вкуса. У сторонников меди и нержавейки много поклонников. У каждого свои доводы в пользу используемого материала тарелок.
Подробней узнать о работе с тарельчатыми колоннами можно тут.
Для проведения процесса ректификации применяют аппараты различных конструкций в основном колонного типа. По типу контактных устройств различают насадочные, тарельчатые и пленочные аппараты. Область применения тех или иных аппаратов определяется свойствами разделяемых смесей, производительностью и т.д.
Рис. 6.9.1. Колонные аппараты основных типов:
а - насадочный; б - тарельчатый; в - пленочный; 1 - корпус аппарата; 2 - распределитель; 3 - ограничительная решетка; 4 - насадка; 5 - опорная решетка; 6 - тарелка; 7 - переточное устройство; 8 - поверхность контакта.
Рис. 6.9.2. Основные схемы движения потоков пара и жидкости в контактной зоне:
а - противоток; б - прямоток; в - перекрестный ток.
По способу организации относительного движения контактирующих потоков жидкости и пара различают контактные устройства с противоточным, прямоточным и перекрестноточным движением фаз (рис. 6.9.2). Независимо от схемы движения потоков в пределах отдельного контактного устройства (контактной ступени) в целом по аппарату, как правило, осуществляется противоток пара и жидкости.
Насадочные колонны нашли применение в тех случаях, когда необходимо обеспечить малую величину задержки жидкости в колонне, небольшой перепад давления, а также для малотоннажных производств. Были созданы типы насадок (кольца Палля, из просечного металла, сеток и др.), которые оказались достаточно эффективными в колоннах большого диаметра.
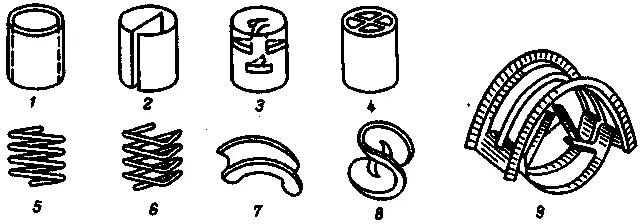
Основные типы насадок . Насадки представляют собой твердые тела различной формы, которые загружают в корпус колонны внавал или укладывают определенным образом. Развитая поверхность насадок обусловливает значительную поверхность контакта пара и жидкости. Известны многие конструктивные модификации насадочных тел, основные типы которых приведены на рис. 6.9.3.
Для заполнения насадочных колонн широко применяют кольца Рашига, изготовленные из различных материалов, что обеспечивает универсальность их практического использования. Однако кольца Рашига обладают относительно невысокой производительностью и сравнительно высоким сопротивлением. Последнее ограничивает их применение для вакуумных процессов. Созданные различные модификации колец Рашига- кольца Палля, кольца Борад и другие позволили получить лучшие рабочие характеристики, чем при кольцах Рашига.
Рис. 6.9.3. Элементы нерегулярных насадок:
1-4 - кольца Рашига, Лессинга, Палля и кольца с крестообразными перегородками; 5, 6 - круглые и трехгранные пружины; 7, 9 - керамические и штампованные металлические насадки Инталлокс; 8 - насадка Берля
В связи с необходимостью создания насадок с низким гидравлическим сопротивлением были разработаны различные варианты регулярной укладки насадочных тел, блочные насадки, а также насадки из сеток различных конструкций.
К регулярным относятся насадки, расположение элементов которых в объёме колонны подчинено определённому геометрическому порядку создающему упорядоченные каналы для прохода элементов. Примеры таких насадок показаны на рис.6.9.4.
Элементы плоскопараллельной насадки 1 могут быть выполнены из досок, стекол, металлических пластин или сетки.
Насадка Зульцера 2 состоит из перемежающихся слоев гофрированной сетки или перфорированного металлического листа, причем гофры в соседних слоях повернуты в противоположную сторону.
Насадка Гудлоу 3 (иногда ее называют насадкой Панченкова) представляет собой свернутую спираль из сетчатого чулка. В колонну такие свитые пакеты укладываются послойно. Поток пара через них проходит в щелях между сетчатыми слоями.
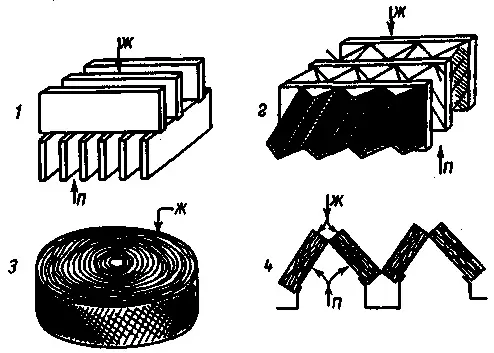
Наклонно-пакетная насадка 4 представляет собой прямоугольные пакеты из уложенных в них слоев чулочной сетки, которые устанавливаются под углом 45-60° друг к другу (или вертикально).
Рис. 6.9.4. Регулярные насадки:
1 - плоскопараллельная; 2 - Зульцера; 3 - Гудлоу; 4 - пакетная с наклонными секциями
Основными размерными характеристиками насадок являются удельная поверхность и свободный объем. Под удельной поверхностью насадки f понимают суммарную поверхность всех насадочных тел в единице объема аппарата. Единица измерения в СИ м 3 /м 3 . Чем больше удельная поверхность насадки, тем выше ее эффективность, но больше гидравлическое сопротивление и меньше производительность.
Под свободным объемом насадки ε понимают суммарный объем пустот между насадочными телами в единице объема аппарата. Единица измерения в СИ м 3 /м 3 . Чем больше свободный объем насадки, тем выше ее производительность, меньше сопротивление и эффективность. С увеличением размеров насадочных тел возрастает производительность, но одновременно снижается эффективность разделения.
Рис. 6.9.5. Распределители жидкости:
7 - перфорированная плита; 2 - плита с патрубками; 3 - плита с наклонными отражателями струй; 4 - напорный маточник-распылитель
Чтобы предотвратить растекание жидкости к стенкам колонны, насадку загружают в колонну отдельными слоями высотой от 1,5 до 3 м. Между слоями насадки устанавливают распределители различных конструкций (рис. 6.9.5).
Насадку укладывают на опорные распределительные решетки и плиты. Свободное сечение таких устройств должно быть по возможности больше и приближаться к величине свободного объема насадки. Чтобы насадка работала эффективно, поверхность элемента насадки должна хорошо смачиваться жидкостью.
Гидравлика насадочных колонн . В зависимости от нагрузок колонны по пару и жидкости изменяется характер взаимодействия между ними, этим и определяется предельная скорость пара в насадочной колонне. При некоторых величинах паровой и жидкостной нагрузок резко увеличиваются количество удерживаемой в насадке жидкости и гидравлическое сопротивление слоя насадки. Такой режим называется захлебыванием колонны и считается верхним пределом устойчивой ее работы.
Тарельчатые колонны . В тарельчатых колоннах пар (или газ) проходит через слой жидкости, находящейся на тарелке. При этом пар дробится на мелкие пузыри и струи, которые с большой скоростью движутся в жидкости. Образуется газожидкостная система, которую называют пеной. Работа тарельчатой колонны показана на рисунке.
Рис. 6.9.7. Основные типы ректификационных тарелок:
I - решетчатая провальная; II - сетчатая провальная; III - ситчатая перекрестноточная; IV - колпачковая (а, б, в - капсюльный, туннельный и желобчатый колпачки); V - из S-образных элементов; VI - клапанная (а, б, в, г); VII - струйная (а, б); VIII - вихревая (а -устройство вихревого элемента); 1 - корпус колонны; 2 - полотно (основание) тарелки; 3 - отверстия для прохода паров; 4 - переливные трубы; 5 - сливные сегментные карманы; 6 - сливные пластины (перегородки); 7 - паровые патрубки; 8 - колпачки.
9 - клапаны; 10 - ограничители подъема клапана; 11, 12 - фасонные отгибы полотна тарелки; 13 - просечки вихревого элемента; 14 - отражатели (п и ж - направления движения пара и жидкости)
Основные конструкции ректификационных тарелок показаны схематично на рис. 6.9.7.
Простейшая из них - решетчатая провальная тарелка (рис. 6.9.7, I ), полотно которой имеет геометрически упорядоченные ряды щелей (размерами примерно 10 x 150 мм), через которые вверх проходит пар, барботируя через слой жидкости на тарелке, и через которые часть избыточной жидкости стекает (проваливается) струями на нижележащую тарелку.
Такая тарелка очень чувствительна к изменению нагрузки по жидкости, при изменениях которой от расчетной на 20-30% тарелка может либо захлебнуться, либо не удерживать на полотне слой жидкости. Такой же эффект будет иметь место и при колебаниях нагрузки по парам.
Дырчатая волнообразная тарелка (рис. 6.9.7, II )является усовершенствованной решетчатой. Полотно ее имеет не щели, а отверстия диаметром 10-15 мм. Профиль полотна в разрезе - синусоидальный. Это позволяет разделить зоны преимущественного прохода пара (верхние изгибы тарелки) и стока жидкости (нижние изгибы полотна тарелки). Слой жидкости на тарелке удерживается выше верхних изгибов, и потому пар барботирует через этот слой. Тарелка рассчитана на колонны малого диаметра и применяется в колоннах стабилизации бензина и разделения углеводородных газов.
Обе тарелки (I и II на рис. 6.9.7.) являются провальными, и колонна с такими тарелками работает в режиме противотока пара и жидкости. Остальные из показанных на рис. 6.9.7 тарелок являются перекрестноточными, т.е. жидкость на них движется не навстречу потоку пара, а перпендикулярно или под углом, близким к прямому.
В зависимости от величины жидкостной нагрузки переток ее с тарелки на тарелку осуществляется одним, двумя и более потоками (рис. 6.9.8).
Рис. 6.9.8. Схемы потоков жидкости на тарелках с переливными устройствами:
а - однопоточная; б - двухпоточная; в - трехпоточная; г - четырехпоточная; д - с кольцевым движением жидкости; е - с однонаправленным движением жидкости на смежных тарелках; ж, з - каскадного типа; и - с серповидной сливной перегородкой.
Простейшей из тарелок такого типа является ситчатая (дырчатая) перекрестно-точная тарелка . Полотно ее имеет отверстия диаметром 4 - 12 мм по всей площади, кроме двух противоположных сегментов, где находятся сливные трубы. Эти трубы приподняты над полотном тарелки на высоту 20-40 мм (высоту слива - высоту барботажного слоя жидкости на тарелке), а другим (нижним) своим концом не доходят до полотна тарелки также на 30-50 мм.
Для того чтобы поток пара не попадал в сливную трубу, нижний ее конец погружен в слой жидкости высотой не более 50 мм, создаваемый подпорной планкой перед перфорированной частью тарелки. Образующийся при этом гидрозатвор не позволяет парам попадать в сливную трубу.
Переливное устройство может быть не только в виде сливных труб, но и в виде сегментной перегородки (IV, рис. 6.9.7), отсекающей от парового пространства сегментный объем, через который жидкость переливается с одной тарелки на другую.
В сливных трубах (или сегменте) уровень жидкости обычно выше уровня на нижележащей тарелке на величину, уравновешивающую гидравлическое сопротивление тарелки. Поэтому расстояние между тарелками не может быть меньше, чем этот столб жидкости в сливном устройстве.
С другой стороны, расстояние между тарелками (шаг тарелок) реально устанавливают с учетом следующих факторов:
· сепарации брызг жидкости из парового потока, выходящего из барботажного слоя, и сокращения за счет этого уноса жидкости на вышележащую тарелку;
· возможности доступа человека в межтарельчатое пространство при ремонте и осмотре тарелок.
Исходя из этих условий нормативными документами установлен шаг тарелок в зависимости от диаметра колонны от 300 до 900 мм.
Ситчатые тарелки (см. рис. 6.9.7, III) используют в колоннах небольшого диаметра (до 2,0-2,5 м). В настоящее время часто используются варианты ситчатых тарелок, полотно которых выполнено из просечно-вытяжного листа. Поток паров, проходя через такое полотно, отклоняется от вертикали и на выходе из барботажного слоя направлен под углом 40-60° к горизонтали.
Чтобы интенсифицировать работу тарелки на пути выходящего из барботажного слоя пара, наклонно устанавливают отбойные элементы, изготовленные из того же просечного листа. Ударяясь об эти элементы, парожидкостная смесь сепарируется: жидкость пленкой стекает по элементу вниз, в зону барботажа, а пары через щели проходят в межтарельчатое пространство.
Такие тарелки имеют очень малое гидравлическое сопротивление (0,1-0,2 кПа) и обеспечивают достаточно высокую эффективность массообменных процессов.
Рис. 6.9.9 Схема работы полотна тарелки из просечного листа:
1 - корпус колонны; 2 - стенки сливного кармана; 3 - полотно тарелки; 4 - отбойные элементы из просечного листа
Недостаток таких тарелок (как и других вариантов ситчатой тарелки) состоит в том, что при малейшей негоризонтальности или местных выпуклостях или вмятинах полотна тарелки она работает неравномерно по всей площади - в нижележащих точках проваливается жидкость, а в вышележащих - проскакивает пар без барботажа. В результате снижается эффективность тарелки.
Одним из старейших по длительности использования и массовых до сих пор типов тарелок является колпачковая тарелка (см. рис. 6.9.7, IV) с круглыми (капсюльными) колпачками. Ее отличие от предыдущих - наличие у каждого отверстия для прохода паров патрубка 7 определенной высоты, над которыми укреплен колпачок 8 с прорезями для прохода паров по всему нижнему его краю.
Такое устройство позволяет ввести поток пара в слой жидкости на тарелке параллельно ее плоскости и раздробленным на множество мелких струй. Кроме того, встречные струи от соседних колпачков, соударяясь, создают завихрения в межколпачковой зоне, в результате чего повышается эффективность тарелки. Действительно, в подавляющем большинстве случаев средний к.п.д. такой тарелки на практике оказывается наибольшим - 0,6-0,8.
Существует большое число модификаций колпачковой тарелки, различающихся устройством или формой колпачков. Три из таких модификаций показаны на рис. 6.9.7 (IV, а; IV, б и IV, в).
Первая из них - это описанная выше тарелка с круглыми колпачками. Такая тарелка универсальна, она нашла применение в различных колоннах - от колонн газоразделения до атмосферных и вакуумных. В последних она используется редко из-за большой металлоемкости тарелки, сложности изготовления и монтажа.
Вторая модификация (IV, б) - это тарелка с литыми или штампованными прямоугольными (туннельными) колпачками, использовавшаяся в 1930-40-е годы в колоннах фирмы "Фостер-Уиллер" (США) для разделения мазута на масляные фракции.
Третья модификация (IV, в) - это желобчатая тарелка, особенностью которой является отсутствие полотна тарелки. Вместо него установлены стальные желоба 2, между которыми образуются щели для прохода паров. Щели накрыты колпачками 8, имеющими по своим краям прорези, длина каждого колпачка соответствует длине щели между желобами. Жидкость движется вдоль желобов к сливу; а пары барботируют через щели колпачков.
На замену колпачковых и желобчатых тарелок в нефтепереработке в 1960-70-е годы пришли два новых типа тарелок - из S-образных элементов (V) иклапанная (VI).
Оригинальность тарелки из S-образных элементов состоит в том, что у нее полотно и колпачки образуют одинаковые элементы (в разрезе - S-образного профиля), но каждый колпачок при этом имеет прорези для прохода паров только с одной стороны, т.е. на единицу площади барботажа тарелки паровой поток вводится в жидкость меньшим (по сравнению сжелобчатой тарелкой) "фронтом" дробленых струй. В отличие от желобчатой тарелки жидкость на этой тарелке движется поперек туннельных колпачков, затапливая их.
Тарелки из S-образных элементов нашли очень большое распространение во всех колоннах, кроме вакуумных (из-за повышенного гидравлического сопротивления), благодаря малой металлоемкости, простоте изготовления (штамповка) и монтажа в сочетании с высокой эффективностью (средний к.п.д. 0,4-0,7).
Невысокая эффективность тарелок из S-образных элементов отчасти связана, с меньшей долей дробленых струй паров на единицу площади барботажа. Поэтому появилась комбинированная тарелка такого типа, у которой по верхней плоскости колпачков с шагом 100-120 мм расположены отверстия прямоугольного сечения, перекрытые клапанами, открывающимися по ходу движения жидкости. Это увеличивает барботажный эффект, снижает гидравлическое сопротивление тарелки и в результате повышает ее к.п.д.
Клапанные тарелки (рис. 6.9.7, VI) по принципу устройства ближе к дырчатым, но в отличие от них позволяют регулировать проходное сечение отверстий для паров. Для этого над каждым отверстием (диаметром от 30 до 50 мм) имеется устройство (клапан), который в зависимости от количества паров под их напором приподнимается (или поворачивается) над отверстием, изменяя таким образом проходное сечение для паров.
Однако существует множество разных конструкций клапанных тарелок, различающихся устройством клапанов.
На рис. 6.9.7, VI показано 4 наиболее типичных устройства клапанов: а, б - клапаны с верхними ограничителями подъема (а - поворотный, б - тарельчатый клапан, поднимающийся вертикально); в, г - клапаны с нижними ограничителями подъема - "ножками" (в - с тремя одинаковыми по высоте ножками; г - с тремя разными по высоте ножками: одной - короткой и двумя - длинными). Клапан типа Glitch (в) поднимается вертикально под напором паров, пока отгибы его ножек не упрутся в полотно тарелки. При этом сечение для прохода паров будет максимальным, а движение паров и жидкости - строго перекрестноточным.
Рис. 6.9.10. Фрагмент секции и схема работы клапанной перекрестно-прямоточной тарелки:
а, б, в - вид секции сбоку при малой (противоток), средней (перекрестный ток) и повышенной (прямоток) нагрузке тарелки по парам соответственно; г - вид клапанов сверху; д - вид клапана со стороны короткой ножки; 7 - полотно тарелки; 2 - отверстий для клапанов; 3 - клапаны; 4 - короткие ножки; 5 - длинные ножки (стрелками показаны направления движения жидкости и паров)
Клапан с разными ножками (рис. 6.9.10) вначале под действием потока пара поднимается со стороны короткой ножки (так как центр тяжести такого клапана смещен в сторону длинных ножек) до тех пор, пока она упрется в полотно. В этом положении (рис. 6.9.10, а) поток паров вводится под углом к плоскости тарелки навстречу движущемуся потоку жидкости, т.е. тарелка работает в противоточном режиме.
При последующем увеличении количества паров клапан поднимается со стороны длинных ножек (точнее, поворачивается вокруг точки упора - короткой ножки), и когда плоскости клапана и полотна тарелки становятся параллельными (положение "б" на рис. 6.9.10), тарелка, как и в случае с клапаном Glitch, работает в режиме перекрестного тока жидкости и паров.
Если количество паров продолжает расти, то клапан поворачивается вокруг точки упора дальше и, в конце концов, упирается в полотно всеми тремя ножками ("в " на рис. 6.9.10), принимая наклонное положение, при котором большее проходное сечение для паров расположено по ходу жидкости, т.е. тарелка работает в этом случае как прямоточная.
Клапанные тарелки сочетают в себе ряд преимуществ (малая металлоемкость, простота сборки, равномерный барботаж в широком интервале нагрузок по пару и жидкости и др.), которые позволили им стать самым распространенным типом тарелки, начиная с 1970-х годов и до настоящего времени. Эти тарелки применяют практически во всех типах колонн нефтепереработки - от газоразделительных до вакуумных.
Струйные тарелки (рис. 6.9.7, VII) представляют собой полотно толщиной 3-5 мм, в котором выштампованы отверстия различной конфигурации с отгибом лепестков под определенным углом. Наиболее типичные варианты таких тарелок показаны на рисунке: а - с отогнутыми лепестками в виде прямоугольников с округленными углами, б - в виде конусных выпуклостей (типа "суфлерской будки") с отверстиями в одну сторону. Барботаж на таких тарелках происходит в режиме перекрестно-прямоточного тока, при котором динамическая энергия потока пара используется для интенсификации движения жидкости по тарелке.
Струйные тарелки рассчитаны на применение в тех случаях, когда нагрузка колонны по потоку паров достаточно высока, поэтому они нашли большее применение в колоннах газоразделения. За счет ввода паров в слой жидкости под углом к плоскости тарелки унос капель жидкости на вышележащую тарелку значительно ниже, чем у перекрестноточных тарелок.
Вихревая тарелка (рис. 6.9.7, VIII) - пример тарелки с интенсивным смешением пара и жидкости на тарелке при пониженном уносе капель с нее. На полотне такой тарелки в окружностях диаметром 100-120 мм выштампованы в радиальных направлениях отверстия с отогнутыми лепестками (VIII, а), а по центру этих окружностей на шпильках установлены отбойные чашечки такого же диаметра (100-120 мм), в дне которых расположено 6-8 отверстий диаметром 5-6 мм. Такие вихревые элементы на полотне располагаются в шахматном порядке с шагом 140-180 мм.
Поток пара, проходя через просечки под углом 40-60° к плоскости тарелки, завихряется в смеси с жидкостью, текущей по полотну тарелки, и эта парожидкостная смесь, ударяясь об отбойные чашечки, сепарируется над ними. Поток паров идет далее в межтарельчатое пространство, а основная часть жидкости выпадает в чашечки и через отверстия в них стекает вновь в зону завихренного барботажного слоя.
Такая тарелка в опытных масштабах показала малое гидравлическое сопротивление, сочетающееся с высокой массообменной эффективностью, что отвечает основным требованиям для тарелок вакуумных колонн.
Для всех рассмотренных типов тарелок факторами, определяющими область их применения и эффективность работы, являются:
· гидравлическое сопротивление;
· равномерность и интенсивность барботажа по площади тарелки;
· диапазон нагрузок по пару и жидкости, в котором тарелка работает нормально (без провала жидкости и интенсивного уноса капель).
§ 1.2 Тарельчатые колонны. Требования и типы конструкций тарелок
Тарельчатыми называют колонные аппараты, у которых внутренними устройствами в рабочей зоне являются тарелки.
Тарелки - это барботажное устройство, в котором при работе происходит массообменный процесс, т.е. переход компонента из одной фазы в другую в результате непосредственного контакта между рабочими средами.
В химической и нефтеперерабатывающей промышленности применяют тарельчатые колонны различных размеров: от небольших диаметром 300 ÷ 400 мм до крупнотоннажных высокопроизводительных установок с колоннами диаметром 5 ÷ 12 м. Высота колонны зависит от числа тарелок и расстояния между ними. Обычно расстояния между тарелками принимают 250 ÷ 300 мм. По соображениям конструктивного порядка и возможности ремонта и очистки тарелок в колоннах большого диаметра расстояние между ними увеличивают до 500 ÷ 600 мм.
Общий вид тарельчатой ректификационной колонны представлен на рисунке. Она состоит из корпуса 3, переливных патрубков 1 , кольцевой опоры 4, опорных колец 6, тарелок 2 и выносного кипятильника 5 и имеет ряд штуцеров для подачи продуктов и установки приборов.
Из-за разнообразия массообменных процессов применяют тарелки различных типов: колпачковые, ситчатые, клапанные, струйно-направленные, с S-образными элементами.
К тарелкам предъявляют следующие основные требования:
Они должны иметь высокий К.П.Д., т.е. обеспечивать хороший контакт между жидкостью и паром;
Они должны обладать малым гидравлическим сопротивлением;
Они должны устойчиво работать при значительном колебании расходов пара и жидкости;
Они должны быть просты по конструкции;
Они должны быть удобны в эксплуатации;
Они должны быть нечувствительны к различным осадкам и отложениям.
Конструкции тарелок.
Колпачковые тарелки сложны и металлоемки по сравнению с тарелками других типов.
Основной частью колпачковой тарелки (см. рисунок) является основание 2 - стальной отбортованный диск толщиной 4 мм с отверстиями для установки паровых патрубков 3 и сегментной сливной трубы 1. Над паровыми патрубками установлены стандартные колпачки 4. Для создания необходимого уровня жидкости тарелка снабжена сливной перегородкой 10, к которой винтами прикреплена регулировочная планка 9.
Перегородка 5 образует так называемый входной карман, в который погружается сливная труба выше расположенной тарелки. Нижняя тарелка установлена на кольце 15, приваренном к царге. Точность горизонтальной установки обеспечивается регулировочными винтами 14.
Для установки располагаемой выше тарелки служат стоики 1 , имеющие опорные плитки 8. Таким образом заполняют всю царгу.
Зазор между бортом основания тарелки и царгой уплотняют установкой сальниковой набивки 13 и зажатием ее прижимным кольцом 6 с помощью шпилек 11 и скоб 12.
Жидкость через сегментную сливную трубу заполняет тарелку на уровень, определяемый положением регулировочной планки 9 . Колпачки своими прорезями погружены в жидкость. Пар проходит снизу через паровые патрубки, щели колпачков и барботирует сквозь слой жидкости; при этом происходит массообмен. Жидкость переливается на ниже расположенную тарелку, а пар идет вверх.
Колпачки (см. рисунок) для тарелок изготавливают двух исполнений (I - нерегулируемые по высоте и II - регулируемые по высоте).
Колпачки 1 прикреплены к паровым патрубкам 2 специальными болтами 5 , шайбами 3 и гайками 4. По краю колпачок имеет прорези шириной 4 мм и высотой 15; 20 или 30 мм.
Колпачки располагают на тарелке по вершинам равносторонних треугольников или в шахматном порядке. Расстояние между краями колпачков 40 ÷ 60 мм.
Ситчатая тарелка - это лист с пробитыми в ней круглыми (рисунок а ), щелевидными (рисунок б ) или просеченными треугольными (рисунок в ) отверстиями размером 2 ÷ 15 мм. Пар, проходящий в отверстия, барботирует через слой жидкости, которая стекает через переливные патрубки. Скорость пара в отверстиях 10 ÷ 12 м/с.
Ситчатые тарелки просты в конструкции и эффективны. Их недостаток - необходимость точного регулирования заданного режима (особенно по расходу газа) и чувствительность к осадкам и отложениям, забивающим отверстия.
Ситчатые тарелки применяют в основном для колонн малого размера, т.к. при диаметрах более 2,5 м распределения жидкости на тарелке становится неравномерным.
Волнистая ситчатая тарелка
Клапанные тарелки. Основные элементы клапанной тарелки - подъемные клапаны (см. рисунок) круглой и прямоугольной формы, закрывающие отверстия в тарелке. Конструктивно клапан выполнен так, что подъем возможен только на определенную величину.
При определенной скорости паров в отверстии клапаны уравновешиваются потоками пара и при дальнейшем увеличении нагрузки начинают подниматься таким образом, что скорость пара в сечении между клапаном и полотном тарелки остается примерно постоянной. Следствием этого является равномерное распределение пара по площади тарелки, уменьшение уноса жидкости и меньшее гидравлическое сопротивление.
Клапаны изготавливают штамповкой из листового металла толщиной 2 ÷ 3 мм. Диаметр дисковых клапанов 50 ÷ 100 мм, полная высота подъема 8 ÷ 15 мм. В крайнем нижнем положении между клапаном и плоскостью тарелки имеется зазор 1 ÷ 1,5 мм.
Тарелки струйно-направленные. Применяют для колонных аппаратов диаметром 1000 ... 3600 мм. На штампованных секциях просечены и отогнуты под углом 30 или 40° полукруглые "язычки" (радиусом 20; 25 или 30 мм). Расстояние между соседними рядами язычков 50 мм. При поступлении снизу пара (газа) создается его струйно-направленное движение через слой находящейся на тарелке жидкости и происходит интенсивный барботаж.
Тарелка с S-образными элементами (см. рисунок). Их основное преимущество - простота конструкции и большая жесткость штампованных элементов. S-образные элементы представляют собой колпачки с односторонним выходом пара. Пар из них выходит в том же направлении, что и движущаяся по тарелке жидкость.