Приемы опиливания металла. Способы опиливания
Успешное выполнение операции опиливания зависит от правильного выбора положения корпуса, ног и рук работающего, а также от равномерности нажима и движения напильника.
Деталь при опиливании, как правило, зажимают в тиски, установленные на слесарном верстаке. Если приходится зажимать в тиски изделия с начисто обработанными поверхностями, то во избежание оставления на них вмятин от насечки губок применяют нагубники - угольники из мягкого металла, накладываемые на стальные губки. Для зажима заготовок малого размера применяют ручные тисочки.
От выработки правильных навыков работы напильником зависит уменьшение утомляемости, а следовательно, и повышение производительности труда.
Положение рук (хватка напильника) имеет чрезвычайно важное значение. Слесарь берет в правую руку напильник с насаженной ручкой так, чтобы ее закругленный конец упирался в ладонь. Большой палец правой руки располагается вверху, вдоль ручки напильника, а остальные пальцы охватывают ручку снизу (рис. 109, а). Напильник кладется на обрабатываемую деталь в горизонтальном положении, а кисть левой руки располагается на другом конце напильника (рис. 109, б). Конец ручки должен упираться в ладонь без особого напряжения.
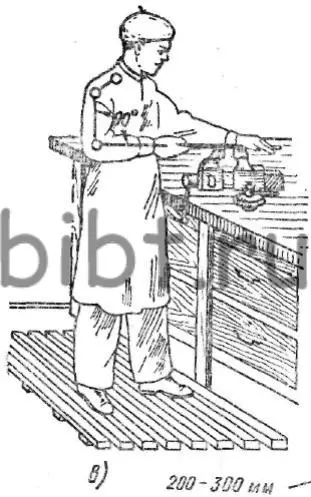
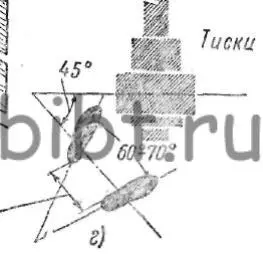
Рис. 109. Положения при опиливании : а - правой руки, б - левой руки, в - корпуса работающего, г - ног
Положение корпуса работающего также имеет большое значение для уменьшения утомляемости, а следовательно, и повышения производительности труда. Работающий становится сбоку тисков на расстоянии примерно 200-300 мм от верстака.
Высота тисков должна быть такой, чтобы при наложении руки с напильником на губки тисков образовался прямой угол (90°) между локтевой и плечевой частью руки. Правильное положение работающего показано на рис. 109, в. При опиливании тонких слоев, когда не требуется особого нажима, корпус надо держать прямо, повернув его примерно под углом 45° к тискам. Что касается положения ног, то левую ступню нужно ставить у верстака, а правую отодвинуть назад и вправо примерно на 200 мм.
Угол между средними линиями ступней обычно составляет 60-70° (рис. 109, г). При рабочем ходе напильника (от себя) большая нагрузка будет приходиться на левую ногу, а при обратном (холостом) ходе она будет переключаться на правую ногу, так что мышцы ног будут попеременно отдыхать.
Большое значение при опиливании имеет балансировка (рис. 110, а), заключающаяся в правильном увеличении нажима правой руки на напильник во время рабочего хода и одновременном уменьшении нажима левой руки по достижении постоянного горизонтального положения напильника в процессе работы. В случае ослабления нажима правой руки и усиления левой может произойти завал вперед (рис. 110, б). При усилении нажима правой руки и ослаблении левой руки получится завал назад (рис. 110, в).
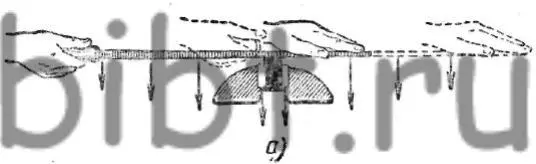
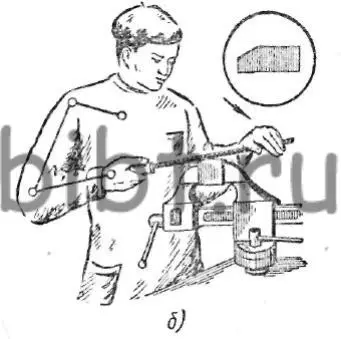
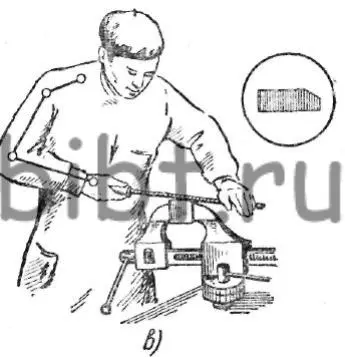
Рис. 110. Балансировка при опиливании :
а - правильное распределение усилия нажима, б - усилие правой руки, в - усилие левой руки
При опиливании зубья напильника оставляют на обрабатываемой поверхности следы, называемые штрихами.
Направление движения напильника, а следовательно и положение штрихов, может быть продольное, перекрестное и круговое. Работая продольным косым штрихом (рис. 111, а) трудно получить чистую поверхность и достигнуть высокой производительности, поэтому для получения качественной поверхности и достижения более высокой производительности опиливать следует перекрестным штрихом (рис. 111, б).
При такой обработке вначале опиливают плоскость детали справа налево под углом 30-40° к боковой стороне тисков, а когда плоскость будет опилена, в таком же порядке производят опиливание слева направо. Эту операцию повторяют до тех пор, пока не снимут нужный слой металла.
Круговыми штрихами (рис. 111, в) снимают выступающие части металла.
Рис. 111. Техника опиливания :
а - продольным косым штрихом, б - перекрестным штрихом, в - круговыми штрихами
При опиливании необходимо соблюдать следующие правила:
1) обрабатываемое изделие закреплять в тисках в горизонтальной плоскости так, чтобы оно выступало над уровнем губок тисков на 8-10 мм. Более высокое положение, особенно тонких деталей, вызывает неустойчивость и вибрации;
2) толстые слои металла (припуск) снимать зубилом. Это не только сэкономит время, но и сохранит напильники;
3) пользоваться одной стороной напильника, а вторую использовать лишь после затупления первой;
4) не касаться опиливаемой поверхности рукой, так как жир и пот от руки создают скользкую поверхность, которую трудно опиливать;
5) пользоваться напильниками только по их назначению: нельзя мягкие металлы (свинец, олово, и т. д.), а также грубые заготовки опиливать личными напильниками;
6) при опиливании небольших поверхностей в работе должна участвовать вся длина напильника.
Прежде чем приступить к опиливанию поверхности заготовки или детали, подготавливают рабочее место. Слесарные тиски устанавливают по росту медника или жестянщика и надежно укрепляют на слесарном верстаке. Правильно установленными слесарными тисками считаются такие, когда кулак руки, поставленной локтем на губке тисков, упирается в подбородок.
Если слесарные тиски укреплены на слесарном верстаке слишком высоко, надо положить на пол (впритык к слесарному верстаку) деревянный щит или решетку. Заготовки и детали зажимают между губками слесарных тисков так, чтобы они опиливаемыми поверхностями выступали над губками слесарных тисков на высоту от 4 до 8 мм. Не следует зажимать заготовки и детали лишь краями губок слесарных тисков, так как губки перекашиваются и не могут достаточно надежно их удержать.
При зажиме в слесарных тисках заготовок и деталей с начисто обработанными поверхностями необходимо учитывать, что насечка на губках слесарных тисков может оставить следы на обработанных поверхностях заготовок и деталей, что ведет их к браку или требует дополнительного опиливания. Чтобы избежать при опиливании брака или дополнительного опиливания заготовок или деталей, на губки слесарных тисков надевают предохранительные губки, называемые нагубниками, которые изготовляют из низкоуглеродистой стали, латуни, алюминия, меди, цинка.
При опиливании заготовок и деталей очень важно, чтобы рабочий имел правильную стойку и правильно держал напильник. На рис. 39 показана правильная стойка рабочего и правильное положение рук и напильника. Перед опиливанием рабочий становится перед слесарными тисками в полоборота к ним (слева или справа, смотря по необходимости), т. е. повернувшись на 45° к оси тисков (рис. 39,о,б).
Левую ногу он выдвигает вперед, а правую ногу отставляет назад, так чтобы середина ее ступни находилась против пятки левой ноги, причем расстояние между пятками должно быть не более 200-300 мм. Такое положение ног обеспечивает наибольшую устойчивость корпуса при опиливании.
Рис. 39. Опиливание вручную:
а - положение работающего при опиливании, б - положение ног работающего, в - хватка напильника правой рукой, г - положение правой и левой рук при опиливании, д - контроль поверхности поверочной линейкой
Напильник берут в правую руку так, чтобы задний конец ручки упирался в ладонь, большой палец находился сверху и был направлен вдоль ручки, а остальные четыре пальца поддерживали ее снизу (рис. 39, в). При плотном обхвате ручки напильника правой рукой создается большое число точек опоры для пальцев.
Напильник кладут на обрабатываемую заготовку или на деталь, затем накладывают левую руку ладонью поперек напильника на расстоянии 20-30 мм от его конца (рис. 39,г). При этом пальцы должны быть полусогнуты, а не поджаты, так как иначе их легко поранить об острые края обрабатываемой заготовки или детали.
Очень важно, чтобы обе руки находились в определенном положении, т. е. правая рука от локтя до кисти составляла с напильником прямую линию, а локоть левой руки был приподнят. Такое положение обеих рук помогает сохранить правильное положение напильника и облегчает регулирование нажима при его передвижении по обрабатываемой поверхности заготовки или детали.
При опиливании поверхности заготовки или детали напильник двигают обеими руками вперед (от себя) и назад (на себя).
Движение напильника вперед называется рабочим ходом напильника, а движение назад - холостым ходом напильника.
При рабочем ходе напильника, т. е. движении напильника вперед, на него нажимают руками, но неодинаково и неравномерно. В начале рабочего хода надо на напильник сильнее нажимать левой рукой, постепенно ослабляя нажим левой руки и увеличивая нажим правой руки. Когда напильник дойдет до середины, нажим левой и правой рук должен быть одинаковым. По мере продвижения напильника вперед увеличивают нажим правой руки и ослабляют нажим левой. При холостом ходе напильника, т. е. движении его назад, на него не нажимают, иначе быстро притупятся его зубья.
При опиливании делают от 40 до 60 двойных движений напильника в минуту.
Для успешного опиливания необходимо, чтобы зубья напильника были всегда острыми, тогда каждый зуб будет снимать слой металла определенной величины. Чем крупнее зубья напильника, тем большей величины он снимает стружку за один рабочий ход.
При опиливании сохраняют направление напильника строго параллельно опиливаемой поверхности: только при этом условии обеспечивается опиливание поверхности без завала.
Для достижения точности опиливания поверхности напильник продвигают не до конца насечки, т. е. настолько, чтобы насечка не заходила за край обрабатываемой поверхности при движении напильника вперед; при холостом ходе напильника левая рука не должна заходить за середину опиливаемой поверхности. Этим обеспечивается опиливание поверхности без завала.
Во время опиливания обрабатываемую поверхность заготовки или детали проверяют на прямолинейность поверочной линейкой (рис. 39,5), которую ставят ребром на обрабатываемую поверхность, наклоняют ее до 45° и смотрят против света. Если поверхность заготовки или детали прямолинейная, то ребро линейки будет во всех местах к ней прилегать и просвет будет равномерным.
Опиливанием называется способ резания, при котором осуществляется снятие слоя материала с поверхности заготовки с помощью напильника.
Напильник - это многолезвийный режущий инструмент, обеспечивающий сравнительно высокую точность и малую шероховатость обрабатываемой поверхности заготовки (детали).
Опиливанием придают детали требуемую форму и размеры, производят пригонку деталей друг к другу при сборке и выполняют другие работы. С помощью напильников обрабатывают плоскости, криволинейные поверхности, пазы, канавки, отверстия различной формы, поверхности, расположенные под разными углами и т. д.
Напильник (рис. 1, а) представляет собой стальной брусок определенного профиля и длины, на поверхности которого имеется насечка
Рис.1 . Напильники:
а - основные части (1- ручка; 2 - хвостовик; 3 - кольцо; 4 - пятка; 5 - грань;
6 - насечка; 7 - ребро; 8 - нос); б - одинарная насечка; в - двойная насечка;
г - рашпильная насечка; д - дуговая насечка; е - насадка ручки; ж - снятие ручки напильника.
Насечка образует мелкие и острозаточенные зубья, имеющие в сечении форму клина. Для напильников с насеченным зубом угол заострения β обычно 70°, передний угол γ до 16°, задний угол α от 32 до 40°.
Насечка может быть одинарной (простой), двойной (перекрестной), рашпильной (точечной) или дуговой (рис. 1, б - д ).
Напильники с одинарной насечкой снимают широкую стружку, равную длине всей насечки. Их применяют при опиливании мягких металлов.
Напильники с двойной насечкой применяют при опиливании стали, чугуна и других твердых материалов, так как перекрестная насечка размельчает стружку, чем облегчает работу.
Напильниками с рашпильной насечкой, имеющей между зубьями вместительные выемки, что способствует лучшему размещению стружки, обрабатывают очень мягкие металлы и неметаллические материалы.
Напильники с дуговой насечкой имеют большие впадины между зубьями, что обеспечивает высокую производительность и хорошее качество обрабатываемых поверхностей.
Изготовляются напильники из стали У13 или У13 А. После насечки зубьев напильники подвергают термической обработке,
Ручки напильников изготовляют обычно из древесины (березы, клена, ясеня и других пород). Приемы насадки ручек показаны на рисунке 1, е и ж.
По назначению напильники делят на следующие группы: общего назначения, специального назначения, надфили, рашпили, машинные напильники.
Рис. 2. Формы сечений напильников:
а и б - плоские; в - квадратный; г - трехгранные; д - круглые; е - полукруглый;
ж - ромбический; з - ножовочные.
Улучшение условий и повышение производительности труда при опиливании металла достигаются путем применения механизированных (электрических и пневматических) напильников.
В условиях учебных мастерских возможно применение механизированных ручных опиловочных машинок, которые широко используются на производстве.
Универсальная шлифовальная машина (см. рис. 4, г ), работающая от асинхронного электродвигателя 1, имеет шпиндель, к которому крепится гибкий вал 2 с державкой 3 для закрепления рабочего инструмента, и сменные прямые и угловые головки, позволяющие с помощью круглых фасонных напильников производить опиливание в труднодоступных местах и под разными углами.
Опиливание металла
При опиливании заготовку закрепляют в тисках, при этом опиливаемая поверхность должна выступать над уровнем губок тисков на 8-10 мм. Чтобы предохранить заготовку от вмятин при зажиме, на губки тисков надевают нагубники из мягкого материала. Рабочая поза при опиливании металла аналогична рабочей позе при разрезании металла ножовкой.
Правой рукой берут за ручку напильника так, чтобы она упиралась в ладонь руки, четыре пальца охватывали ручку снизу, а большой палец помещался сверху (рис. 3, а).
Ладонь левой руки накладывают несколько поперек напильника на расстоянии 20-30 мм от его носка (рис. 3, б).
Перемещают напильник равномерно и плавно на всю длину. Движение напильника вперед является рабочим ходом. Обратный ход - холостой, его выполняют без нажима. При обратном ходе не рекомендуется отрывать напильник от изделия, так как можно потерять опору и нарушить правильное положение инструмента.
Рис. 3. Хватка напильника и балансировка им в процессе опиливания:
а - хватка правой рукой; б - хватка левой рукой; в - силы нажима в начале движения;
г - силы нажима в конце движения.
В процессе опиливания необходимо соблюдать координацию усилий нажима на напильник (балансировку). Она заключается в постепенном увеличении во время рабочего хода небольшого вначале нажима правой рукой на ручку с одновременным уменьшением более сильного вначале нажима левой рукой на носок напильника (рис. 3, в, г).
Длина напильника должна превышать размер обрабатываемой поверхности заготовки на 150-200 мм.
Наиболее рациональным темпом опиливания считают 40-60 двойных ходов в минуту.
Опиливание начинают, как правило, с проверки припуска на обработку, который мог бы обеспечить изготовление детали по размерам, указанным на чертеже. Проверив размеры заготовки, определяют базу, т. е. поверхность, от которой следует выдерживать размеры детали и взаимное расположение ее поверхностей.
Если степень шероховатости поверхностей на чертеже не указана, то опиливание производят только драчевым напильником. При необходимости получить более ровную поверхность опиливание заканчивают личным напильником.
В практике ручной обработки металлов встречаются следующие виды опиливания: опиливание плоскостей сопряженных, параллельных и перпендикулярных поверхностей деталей; опиливание криволинейных (выпуклых или вогнутых) поверхностей; распиливание и припасовка поверхностей.
В случае опиливания параллельных плоских поверхностей проверку параллельности производят измерением расстояния между этими поверхностями в нескольких местах, которое должно быть везде одинаковым.
При обработке узких плоскостей на тонких деталях применяют продольное и поперечное опиливание. При опиливании поперек заготовки напильник соприкасается с меньшей поверхностью, по ней проходит больше зубьев, что позволяет снять большой слой металла. Однако при поперечном опиливании положение напильника неустойчивое и легко "завалить" края поверхности. Кроме этого, образованию "завалов" может способствовать изгиб тонкой пластинки во время рабочего хода напильника. Продольное опиливание создает лучшую опору для напильника и исключает вибрацию плоскости, но снижает производительность обработки.
Для создания лучших условий и повышения производительности труда при опиливании узких плоских поверхностей применяют специальные приспособления: опиловочные призмы, универсальные наметки, наметки-рамки, специальные кондукторы и другие.
Простейшим из них является наметка-рамка (рис. 4, а). Ее применение исключает образование "завалов" обрабатываемой поверхности. Лицевая сторона наметки-рамки тщательно обработана и закалена до высокой твердости.
Размеченную заготовку вставляют в рамку, слегка прижимая ее винтами к внутренней стенке рамки. Уточняют установку, добиваясь совпадения риски на заготовке с внутренним ребром рамки, после чего окончательно закрепляют винты.
Рис. 4. Опиливание поверхностей:
а - опиливание с помощью наметки-рамки; б - прием опиливания выпуклых поверхностей; в - прием опиливания вогнутых поверхностей;г - опиливание с помощью универсальной шлифовальной машины (1 - электродвигатель; 2 - гибкий вал; 3 - державка с инструментом).
Затем рамку зажимают в тисках и опиливают узкую поверхность заготовки. Обработку ведут до тех пор, пока напильник не коснется верхней плоскости рамки. Поскольку эта плоскость рамки обработана с высокой точностью, то и опиливаемая плоскость будет точной и не потребует дополнительной проверки при помощи линейки.
При обработке плоскостей, расположенных под углом 90°, сначала опиливают плоскость, принимаемую за базовую, добиваясь ее плоскостности, затем плоскость, перпендикулярную к базовой. Наружные углы обрабатывают плоским напильником. Контроль осуществляют внутренним углом угольника. Угольник прикладывают к базовой плоскости и, прижимая к ней, перемещают до соприкосновения с проверяемой поверхностью. Отсутствие просвета указывает, что перпендикулярность поверхностей обеспечена. Если световая щель сужается или расширяется, то угол между поверхностями больше или меньше 90°.
Поверхности, расположенные под углом больше или меньше 90°, обрабатываются аналогичным образом. Наружные углы обрабатываются плоскими напильниками, внутренние - ромбическими, трехгранными и другими. Контроль обработки ведется угломерами или специальными шаблонами.
При обработке криволинейных поверхностей, кроме обычных приемов опиливания, применяются и специальные.
Выпуклые криволинейные поверхности можно обрабатывать, используя прием раскачивания напильника (рис. 4, б ). При перемещении напильника сначала его носок касается заготовки, ручка опущена. По мере продвижения напильника носок опускается, а ручка приподнимается. Во время обратного хода движения напильника противоположные.
Вогнутые криволинейные поверхности в зависимости от радиуса их кривизны обрабатываются круглыми или полукруглыми напильниками. Напильник совершает сложное движение - вперед и в сторону с поворотом вокруг своей оси (рис. 4, в). В процессе обработки криволинейных поверхностей заготовку обычно периодически перезажимают с тем, чтобы обрабатываемый участок располагался под напильником.
Распиливанием называется обработка отверстий (пройм) различной формы и размеров при помощи напильников. По применяемому инструменту и приемам работы распиливание аналогично опиливанию и является его разновидностью.
Для распиливания применяются напильники различных типов и размеров. Выбор напильников определяется формой и размерами проймы. Проймы с плоскими поверхностями и пазы обрабатываются плоскими напильниками, а при малых размерах - квадратными. Углы в проймах распиливаются трехгранными, ромбическими, ножовочными и другими напильниками. Проймы криволинейной формы обрабатывают круглыми и полукруглыми напильниками.
Распиливание обычно выполняют в тисках. В крупных деталях проймы распиливают на месте установки этих деталей.
Подготовка к распиливанию начинается с разметки проймы. Затем удаляется излишний металл из ее внутренней полости.
При больших размерах проймы и наибольшей толщине заготовки металл вырезается ножовкой. Для этого сверлят по углам проймы отверстия, заводят в одно из отверстий ножовочное полотно, собирают ножовку и, отступя от разметочной линии на величину припуска на распиливание, вырезают внутреннюю полость.
Припасовкой называется взаимная пригонка двух деталей, сопрягающихся без зазора. Припасовывают как замкнутые, так и полузамкнутые контуры. Припасовка характеризуется большой точностью обработки. Из двух припасовываемых деталей отверстие принято называть, как и при распиливании, проймой, а деталь, входящую в пройму, - вкладышем.
Припасовка применяется как окончательная операция при обработке деталей шарнирных соединений и чаще всего при изготовлении различных шаблонов. Выполняется припасовка напильниками с мелкой или очень мелкой насечкой.
Точность припасовки считается достаточной, если вкладыш входит в пройму без перекоса, качки и просветов.
Возможные виды брака при опиливании металла и их причины:
Неточность размеров опиленной заготовки (снятие очень большого или малого слоя металла) вследствие неточности разметки, неправильности измерения или неточности измерительного инструмента;
Неплоскостность поверхности и "завалы" краев заготовки как результат неумения правильно выполнять приемы опиливания;
Вмятины и другие повреждения поверхности заготовки в результате неправильного ее зажима в тисках.
Дефекты конструкции ВС. К дефектам конструкции ВС можно отнести всеразлиные сколы, микро трещины, коррозионные поражения и т.д. Дефекты обнаруживаются с помощью методов неразрушающего контроля.
Обрабоотка резанием. Обработка, заключающаяся в образовании новых поверхностей отделением поверхностных слоёв материала с образованием стружки . Осуществляется путём снятия стружкирежущим инструментом (резцом, фрезой и пр.)
Обработка склеиванием. Клеевые композиции при ремонте применяются для восстановления деталей с трещинами и пробоинами (блоки цилиндров, картеры агрегатов, корпусы узлов, емкости, фильтры и др.) для склеивания поврежденных деталей взамен клепки при ремонте тормозных для выравнивания поверхности кабин и оперения перед покраской как защитные покрытия длявосстановления размеров и геометрической формы изношенных деталей, устранения задиров и царапин в трущихся поверхностях для изготовления ремонтных деталей из штампованных заготовок и неметаллических материалов для обеспечения прочности и герметичности неподвижных сопряжений.
Технологические процессы восстановления деталей клеевыми композициямиотличаются простотой выполнения операций и не требуют сложного оборудования. Применение клеев допускает соединение однородных и неоднородных материалов, что осуществить другими способами весьма сложно. При склеивании детали не подвергаются тепловым и силовым нагрузкам, поэтому этим способом можно восстанавливать детали сложной формы и любых размеров.
Обработка сваркой. Сварка в ремонтном производстве находит очень широкое применение. Многие дефекты и повреждения устраняются сваркой, в том числе различные трещины, отколы, пробоины, срыв или износ резьбы и т. п. Сваркой называется процесс соединения металлических частей в одно неразъемное целое при помощи нагрева металла в местах соединения. При ремонте автомобильных деталей нагрев металла осуществляют газовым пламенем или электрической дугой.
Так как детали изготавливаются из различных металлов (сталь, серый и ковкий чугун, цветные металлы и сплавы), то применяют соответствующий способ сварки. При горячей сварке деталь медленно нагревают до температуры 600-650°С в специальных печах или горнах. Чем больше содержание углерода в чугуне, тем медленнее должна быть скорость нагрева. Предварительный нагрев осуществляют при сварке и заварке трещин в ответственных деталях и деталях сложной конфигурации.
После подогрева деталь помещают в термоизоляционный кожух со специальными задвижками или закрывают листовым асбестом, оставляя открытым только место сварки.
Обработка пайкой. Пайкой называется процесс получения неразъемного соединения или герметичного соединения при помощи присадочных материалов - припоев.При пайке основной металл детали не плавится. Надежность соединения обеспечивается за счет диффузии припоя в металл и зависит от правильного подбора флюса и припоя, тщательности очистки поверхности и наличия минимального зазора в стыке соединенных деталей. В зависимости от температуры плавления припои делятся на мягкие и твердые: мягкие припоиимеют температуру плавления до 300 °С, а твердые - 800 °С и выше.
Бортовой аварийный регистратор - это устройство, используемое в авиации для записи основных параметров полёта, показателей систем самолёта, переговоров экипажа и т. д. для выяснения причин лётных происшествий. Бортовой самописец собирает такие данные как:
o параметры техники: давление топлива, давление в гидросистемах, обороты двигателей, температура и т. д.;
o действия экипажа: степень отклонения органов управления, уборка и выпуск взлётно-посадочной механизации, нажатия на кнопки;
o навигационные данные: скорость и высота полёта, курс, прохождение приводных маяков и прочее.
Запись информации производится либо на магнитные носители (металлическая проволока или магнитная лента), либо - в современных регистраторах - на твердотельные накопители (флэш-память). Затем эту информацию можно считать и расшифровать в виде последовательных записей с указанием их времени.
Контрольно-измерительная и проверочная аппаратура. К инструментам и приборам для точных измерений относятся штангенциркули одно- или двухсторонние, эталонные и угловые плитки, микрометры для наружных измерений, нутромеры микрометрические, глубиномеры микрометрические, индикаторы, профилометры, проекторы, измерительные микроскопы, измерительные машины, а также разного вида пневматические и электрические приборы и вспомогательные устройства.
Измерительные индикаторы предназначены для сравнительных измерений путем определения отклонений от заданного размера. В сочетании с соответствующими приспособлениями индикаторы могут применяться для непосредственных измерений.
Измерительные индикаторы, являющиеся механическими стрелочными приборами, широко применяются для измерения диаметров, длин, для проверки геометрической формы, соосности, овальности, прямолинейности, плоскостности и т. д. Кроме того, индикаторы часто используются как составная часть приборов и приспособлений для автоматического контроля и сортировки. Цена деления шкалы индикатора обычно 0,01 мм, в ряде случаев - 0,002 мм. Разновидностью измерительных индикаторов являются миниметры и микрокаторы.
Измерительные приспособления предназначены для измерения изделий больших размеров.
Измерительные проекторы - это приборы, относящиеся к группе оптических, основанные на использовании метода бесконтактных измерений, т. е. измерений размеров не самого предмета, а его изображения, воспроизведенного на экране в многократном увеличении.
Измерительные микроскопы, как и проекторы, относятся к группе оптических приборов, в которых используется бесконтактный метод измерений. Они отличаются от проекторов тем, что наблюдение и измерение выполняются не на изображении предмета, спроектированном на экране, а на увеличенном изображении предмета, наблюдаемом в окуляре микроскопа. Измерительный микроскоп служит для измерения длин, углов и профилей разнообразных изделий (резьб, зубьев, шестерен и т. д.).
Обслуживание топливных фильтров. Основными работами технического обслуживания системы питания топливом являются: промывка фильтров грубой очистки; смена фильтрующих элементов тонкой очистки; проверка работоспособности топливоподкачивающего насоса; проверка и регулировка топливного насоса высокого давления на начало, величину и равномерность подачи топлива в цилиндры двигателя; установка угла опережения впрыска топлива; проверка и регулировка форсунок.
Причем проверка топливоподкачивающего насоса и загрязненности топливных фильтрующих элементов должна быть систематической и проводиться инструментальными методами (например, приспособлением КИ-13943 ГосНИТИ).
Уход за топливными фильтрами заключается в промывке фильтра грубой очистки и смене фильтрующих элементов в фильтрах тонкой очистки.
Для промывки фильтра грубой очистки необходимо слить из него топливо и произвести его разборку. Сетка фильтрующего элемента и внутренняя полость стакана промываются бензином или дизельным топливом и продуваются сжатым воздухом.
Перед заменой старых фильтрующих элементов на новые топливо из фильтров тонкой очистки сливается и его стаканы промываются бензином или дизельным топливом и продуваются сжатым воздухом.
После сборки фильтров грубой и тонкой очистки необходимо убедиться в отсутствии подсоса воздуха через фильтры при работающем двигателе. Подсос воздуха и подтекание топлива устраняются подтягиванием болтов крепления стаканов к корпусам.
Фильтр тонкой очистки промывают на ультразвуковой установке в водном растворе или креолине. Качество промывки фильтров на ультразвуковой установке проверяется с помощью прибора ПКФ (рис.1.)
Рисунок 1.
Рис.1. Контроль качества промывки фильтров прибором ПКФ:
1 - сигнальная кнопка; 2- ручка; 3, 8, 10 - уплотнительные кольца; 4 - корпус; 5 - поплавок; 6- переходник; 7 - фланец; 9 - проверяемый фильтр; 11 - заглушка; 12 - секундомер). Для этого на прибор устанавливают переходник, соответствующий проверяемому фильтру, и фильтр с одной заглушкой устанавливают на переходник. В емкость заливают масло АМГ-10, подогретое до температуры 18-23 °С так, чтобы уровень масла был на 50...60 мм выше верхнего края проверяемого фильтра.
Фильтр опускают на короткое время в масло АМГ-10, после чего дают возможность стечь маслу. Подготовляют секундомер, заглушают отверстие на рукоятке прибора, и прибор с фильтром опускают в емкость с маслом АМГ-10. Открывают отверстие на рукоятке прибора и включают секундомер. В момент совпадения сигнальной кнопки с уровнем верхнего торца рукоятки прибора секундомер выключают и определяют время заполнения фильтра маслом, которое должно быть не более 5 с.
Если это время окажется более 5 с, то фильтр промывают повторно на ультразвуковой установке или его заменяют.
Проверка на герметичность. Проверка производится следующим образом: вначале необходимо включить компрессор и наблюдать за повышением давления в кабине по ртутному манометру. Скорость нарастания давления должна быть не более 0,3-0,4 мм рт. ст. При достижении в кабине избыточного напора 0,1 кгс/см2 необходимо произвести внешний осмотр фюзеляжа и выявить места утечки воздуха, поддерживая это давление.
Затем медленно (не более 0,3- 0,4 мм рт. ст.) довести избыточный набор,в кабине до 0,3 кгс/см2, после чего выключить подачу воздуха от компрессора; замерить время падения.избыточного давления с 0,3 до 0,1 кгс/см2. Фюзеляж считается герметичным, если время падения избыточного напора с 0,3 до 0,1 кгс/см2 не менее 10 мин. При проверке герметичности (при повышении и снижении давления) следует осмотреть места возможной утечки.
В случае если время падения давления менее 10 мин, необходимо обязательно проверить контуры люков, входной двери, остекление кабин, места стыковки обшивки герметического отсека (по всему фюзеляжу) и отсек носового колеса. Дополнительными местами утечки могут быть гермовыводы электрожгутов, труб, ШДГ и антенн. Устранение выявленных дефектов следует производить после стравливания.избыточного давления до нуля.
Места с явными утечкам, и воздуха подлежат обязательной заделке, даже если время падения давления укладывается,в норму.
Турбовинтово́й дви́гатель - тип газотурбинного двигателя, в котором основная часть энергии горячих газов используется для привода воздушного винта через понижающий частоту вращения редуктор, и лишь небольшая часть энергии составляет выхлоп реактивной тяги. Наличие понижающего редуктора обусловлено необходимостью преобразования мощности: турбина - высокооборотный агрегат с малым крутящим моментом, в то время как для вала воздушного винта требуются относительно малые обороты, но большой крутящий момент.
Существуют две основные разновидности турбовинтовых двигателей: двухвальные, или со свободной турбиной (наиболее распространенные в настоящее время), и одновальные. В первом случае между газовой турбиной (называемой в этих двигателях газогенератором) и трансмиссией не существует механической связи, и привод осуществляется газодинамическим способом. Воздушный винт не находится на общем валу с турбиной и компрессором.
Турбин в таком двигателе две: одна приводит компрессор, другая (через понижающий редуктор) - винт. Такая конструкция имеет ряд премуществ, в том числе и возможность работы силового агрегата самолёта на земле без передачи на воздушный винт (в этом случае используется тормоз воздушного винта, а работающий газотурбинный агрегат обеспечивает самолёт электрической мощностью и воздухом высокого давления для бортовых систем).
В связи с уменьшением эффективности воздушного винта при увеличении скорости полёта, турбовинтовые двигатели в основном распространены на относительно малоскоростных летательных аппаратах, таких как самолёты местных авиалиний и транспортные самолёты. Вместе с тем, турбовинтовые двигатели на малых скоростях полёта гораздо экономичнее, чем турбореактивные двигатели.
ПМД-70
Назначение.
Порошковый дефектоскоп ПМД-70 представляет собой универсальное многофункциональное устройство, осуществляющее магнитопорошковый и магнитолюминисцентный методы неразрущающего контроля металлических изделий и сварных соединений. Прибор предназначен для выявления различных дефектов как на поверхности детали, так и в верхнем слое ферромагнитного материала.
ПМД-70 применяется для проведения дефектоскопических исследований на производствах, изготавливающих, обслуживающих и эксплуатирующих металлические конструкции и изделия, соединенные между собой сварочными операциями. Дефектоскоп эффективен и в полевых условиях, при работе на открытом воздухе и при испытаниях в лабораториях.
Принцип действия.
Порошковый дефектоскоп имеет несколько разновидностей, отличающихся видом намагничивающих устройств: электромагниты, кабели, контактные группы, и их питанием: от сети переменного или постоянного тока. С помощью этих устройств и импульсного блока прибор наводит электромагнитное поле в контролируемом объекте, которое намагничивают отдельные участки изделия продольным или циркулярным полем.
Далее на изделие наносится магнитная суспензия или порошок, который является своего родом индикатором намагниченности. По измеренной величине магнитной индукции определяется наличие и глубина повреждения. С помощью нанесения данного индикатора составляется визуальная картина дефекта. Размагничивание материала изделия происходит при помощи триггеров, работающих в динамическом режиме, и осуществляющих реверсивное течение тока через намагничивающие устройства.
Вывод
В результате прохождения слесарно-механической практики я:
Ознакомился с техникой безопасности, охраной труда при работе с инструментами, оборудование и приспособлениями для выполнения слесарно-механических работ;
Приобрел навыки практической работы в качестве исполнителя ведения слесарно-механической работы;
Закрепил теоретические знания,полученные при изучении специальных дисциплин;
Ознакомился со слесарно-механическими оборудованиями, инструментами и научился пользововаться ими;
Ознакомился с приборами и методами обнаружения дефектов.
Хотелось бы подробно рассмотреть, изучить детали ВС и поучаствовать в техническом обслуживании. Надеюсь заполнить эти пробелы в следующей производственной практике.
Цеулёв Н.Е.
Министерство образования и науки Республики Казахстан
АО "Академия Гражданской Авиации"
Авиационный факультет
Кафедра №10 "Авиационная техника и летная эксплаутация"
©2015-2019 сайт
Все права принадлежать их авторам. Данный сайт не претендует на авторства, а предоставляет бесплатное использование.
Дата создания страницы: 2016-02-16
Практически любая металлическая деталь, изготовленная ручным способом в домашних условиях, требует опиливания, при котором излишний слой металла срезается напильником - стальным бруском с насечкой.
В зависимости от формы сечения напильники могут быть плоские, полукруглые, квадратные, трехгранные, круглые, ромбические (рис. 9).
Рис. 9. Наиболее распространенные напильники и их применение: а - плоский; б - полукруглый; в - квадратный; г - трехгранный; д - круглый.
По размерам различают напильники крупные (до 400 мм) и мелкие - надфили. Кроме того, напильники могут иметь одинарную (простую), двойную, рашпильную и дуговую насечки (рис. 10).
Рис. 10. Напильник: а - элементы напильника; б - способы насечки.
Простая (одинарная) насечка позволяет снимать широкую стружку по всей длине, поэтому основное применение таких инструментов - обработка заготовок из мягких металлов и сплавов (свинца, латуни, бронзы, меди и др.). Помимо этого, такие напильники используются для заточки пил. Напильники с двойной насечкой применяются для обработки стальных, чугунных заготовок и деталей из твердых сплавов.
Рашпильная насечка представляет собой пирамидальные выступы и канавки, расположенные в шахматном порядке, в результате чего образуются довольно крупные и редкие зубья. Напильники с рашпильной насечкой предназначены для черновой обработки мягких материалов.
Дуговая насечка имеет большую, по сравнению с другими, стойкость.
У многих напильников с дуговой насечкой шаг неодинаков, благодаря чему ими можно одновременно снимать крупную и мелкую стружку. Поэтому поверхность заготовки, обработанная таким напильником, получается более чистой. В зависимости от величины насечек и шага между ними, все напильники делятся на шесть номеров.
№ 0 - брусовки - напильники, имеющие очень крупную насечку для грубой обработки со снятием большого слоя металла.
№ 1 - драчевые напильники для менее грубой обработки (спиливание припусков, снятие фасок, заусенцев и т. д.).
№ 2-4 - личные напильники для обработки и отделки металла после применения драчевого напильника.
№ 5 - бархатные напильники для самой точной обработки и доводки поверхностей.
Для удобства работы на хвостовик напильника рекомендуется надеть рукоятку из древесины (березы, ясеня, клена).
Для точных специальных работ применяются напильники с очень мелкой насечкой - надфили. С их помощью выполняют лекальные, граверные, ювелирные работы, зачистку в труднодоступных местах матриц, мелких отверстий, профильных участков изделия и т. п.
Материалом для напильников всех видов является углеродистая инструментальная сталь, начиная с марок У7 или У7А и кончая марками У13 или У13А.
Увеличение срока службы напильника обеспечивается правильным его использованием и уходом за ним. Так, например, нельзя обрабатывать напильником материалы, твердость которых превышает твердость самого инструмента. Новым напильником сначала следует обрабатывать мягкие металлы, а после некоторого затупления - более твердые. Нельзя ударять по напильникам: из-за хрупкости они могут давать трещины и ломаться. Не следует класть напильник на металлические предметы: это может привести к выпадению зубьев.
Из книги: Коршевер Н. Г. Работы по металлу
§ 40. Техника и приемы опиливания
Положение корпуса считается правильным, если правая рука с напильником, установленным на губках тисков (исходное положение), согнутая в локте, образует угол 90° между плечевой и локтевой частью руки (рис. 150, а). При этом корпус работающего должен быть прямым и развернутым под углом 45° к линии оси тисков (рис. 150, 6).
Положение ног. При начале рабочего хода напильника масса тела приходится на правую ногу, при нажиме центр тяжести переходит на левую ногу. Этому соответствует такая расстановка ног: левая выносится (отводится) вперед по направлению движения напильника, правую ногу отставляют от левой на 200 - 300 мм так, чтобы середина ее ступни находилась против пятки левой ноги.
При рабочем ходе напильника (от себя) основная нагрузка приходится на левую ногу, а при обратном (холостом) ходе - на правую, поэтому мышцы ног попеременно отдыхают.
При снятии напильником толстых слоев металла приходится нажимать на напильник с большой силой, поэтому правую ногу отставляют от левой назад на полшага, и правая нога в этом случае является основной опорой. При слабом нажиме на напильник, например при доводке или отделке поверхности, стопы, ног располагают почти рядом. Эти работы как точные чаще выполняют сидя.
Положение рук (хватка напильника) имеет чрезвычайно важное значение. Слесарь берет в правую руку напильник за ручку так, чтобы ручка упиралась в ладонь руки, четыре пальца захватывали ручку снизу, а большой палец помещался сверху (рис. 151, а). Ладонь левой руки накладывают несколько поперек напильника на расстоянии 20 - 30 мм от его носка. При этом пальцы должны быть слегка согнуты, но не свисать (рис. 151, 6); они не поддерживают, а только прижимают напильник. Локоть левой руки должен быть немного приподнят. Правая рука от локтя до кисти должна составлять с напильником прямую линию.
Координация усилий. При опиливании должна соблюдаться координация усилий нажима (балансировка), заключающаяся в правильном увеличении нажима правой руки на напильник во время рабочего хода и при одновременном уменьшении нажима левой руки (рис. 152). Движение напильника должно быть строго горизонтальным, поэтому нажимы на ручку и носок напильника должны изменяться в зависимости от положения точки опоры напильника на обрабатываемой поверхности.
При рабочем движении напильника нажим левой рукой постепенно уменьшают. Регулируя нажимы на напильник, добиваются получения ровной опиливаемой поверхности без завалов по краям.
В случае ослабления нажима правой руки и усиления левой может произойти завал поверхности вперед. При усилении нажима правой руки и ослаблении левой руки получится завал назад.
Прижимать напильник к обрабатываемой поверхности необходимо при рабочем ходе (от себя). При обратном ходе не следует отрывать напильник от поверхности детали.
Во время обратного хода напильник должен лишь скользить. Чем грубее обработка, тем больше должно быть усилие при рабочем ходе.
При чистовом опиливании нажим на напильник должен быть значительно меньше, чем при черновом. В этом случае левой рукой нажимают на носок напильника не ладонью, а лишь большим пальцем.