Слесарное опиливание - опиливание металла
Опиливанием называется способ резания, при котором осуществляется снятие слоя материала с поверхности заготовки с помощью напильника.
Содержание
Напильник - это многолезвийный режущий инструмент, обеспечивающий сравнительно высокую точность и малую шероховатость обрабатываемой поверхности заготовки (детали).
Опиливанием придают детали требуемую форму и размеры, производят пригонку деталей друг к другу при сборке и выполняют другие работы. С помощью напильников обрабатывают плоскости, криволинейные поверхности, пазы, канавки, отверстия различной формы, поверхности, расположенные под разными углами и т. д.
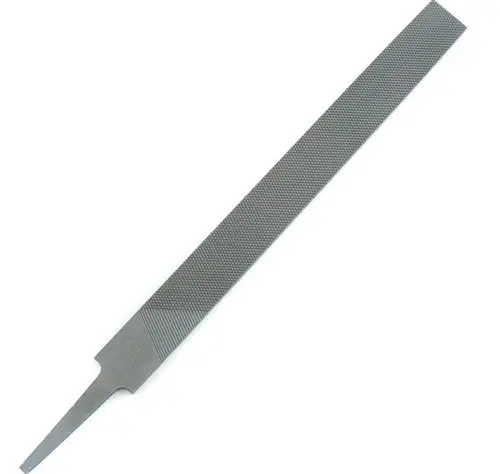
Напильник (рис. 1, а) представляет собой стальной брусок определенного профиля и длины, на поверхности которого имеется насечка
Рис.1 . Напильники:
а - основные части (1- ручка; 2 - хвостовик; 3 - кольцо; 4 - пятка; 5 - грань;
6 - насечка; 7 - ребро; 8 - нос); б - одинарная насечка; в - двойная насечка;
г - рашпильная насечка; д - дуговая насечка; е - насадка ручки; ж - снятие ручки напильника.
Насечка образует мелкие и острозаточенные зубья, имеющие в сечении форму клина. Для напильников с насеченным зубом угол заострения β обычно 70°, передний угол γ до 16°, задний угол α от 32 до 40°.
Насечка может быть одинарной (простой), двойной (перекрестной), рашпильной (точечной) или дуговой (рис. 1, б - д ).
Напильники с одинарной насечкой снимают широкую стружку, равную длине всей насечки. Их применяют при опиливании мягких металлов.
Напильники с двойной насечкой применяют при опиливании стали, чугуна и других твердых материалов, так как перекрестная насечка размельчает стружку, чем облегчает работу.
Напильниками с рашпильной насечкой, имеющей между зубьями вместительные выемки, что способствует лучшему размещению стружки, обрабатывают очень мягкие металлы и неметаллические материалы.
Напильники с дуговой насечкой имеют большие впадины между зубьями, что обеспечивает высокую производительность и хорошее качество обрабатываемых поверхностей.
Изготовляются напильники из стали У13 или У13 А. После насечки зубьев напильники подвергают термической обработке,
Ручки напильников изготовляют обычно из древесины (березы, клена, ясеня и других пород). Приемы насадки ручек показаны на рисунке 1, е и ж.
По назначению напильники делят на следующие группы: общего назначения, специального назначения, надфили, рашпили, машинные напильники.
Рис. 2. Формы сечений напильников:
а и б - плоские; в - квадратный; г - трехгранные; д - круглые; е - полукруглый;
ж - ромбический; з - ножовочные.
Улучшение условий и повышение производительности труда при опиливании металла достигаются путем применения механизированных (электрических и пневматических) напильников.
В условиях учебных мастерских возможно применение механизированных ручных опиловочных машинок, которые широко используются на производстве.
Универсальная шлифовальная машина (см. рис. 4, г ), работающая от асинхронного электродвигателя 1, имеет шпиндель, к которому крепится гибкий вал 2 с державкой 3 для закрепления рабочего инструмента, и сменные прямые и угловые головки, позволяющие с помощью круглых фасонных напильников производить опиливание в труднодоступных местах и под разными углами.
Опиливание металла
При опиливании заготовку закрепляют в тисках, при этом опиливаемая поверхность должна выступать над уровнем губок тисков на 8-10 мм. Чтобы предохранить заготовку от вмятин при зажиме, на губки тисков надевают нагубники из мягкого материала. Рабочая поза при опиливании металла аналогична рабочей позе при разрезании металла ножовкой.
Правой рукой берут за ручку напильника так, чтобы она упиралась в ладонь руки, четыре пальца охватывали ручку снизу, а большой палец помещался сверху (рис. 3, а).
Ладонь левой руки накладывают несколько поперек напильника на расстоянии 20-30 мм от его носка (рис. 3, б).
Перемещают напильник равномерно и плавно на всю длину. Движение напильника вперед является рабочим ходом. Обратный ход - холостой, его выполняют без нажима. При обратном ходе не рекомендуется отрывать напильник от изделия, так как можно потерять опору и нарушить правильное положение инструмента.
Рис. 3. Хватка напильника и балансировка им в процессе опиливания:
а - хватка правой рукой; б - хватка левой рукой; в - силы нажима в начале движения;
г - силы нажима в конце движения.
В процессе опиливания необходимо соблюдать координацию усилий нажима на напильник (балансировку). Она заключается в постепенном увеличении во время рабочего хода небольшого вначале нажима правой рукой на ручку с одновременным уменьшением более сильного вначале нажима левой рукой на носок напильника (рис. 3, в, г).
Длина напильника должна превышать размер обрабатываемой поверхности заготовки на 150-200 мм.
Наиболее рациональным темпом опиливания считают 40-60 двойных ходов в минуту.
Опиливание начинают, как правило, с проверки припуска на обработку, который мог бы обеспечить изготовление детали по размерам, указанным на чертеже. Проверив размеры заготовки, определяют базу, т. е. поверхность, от которой следует выдерживать размеры детали и взаимное расположение ее поверхностей.
Если степень шероховатости поверхностей на чертеже не указана, то опиливание производят только драчевым напильником. При необходимости получить более ровную поверхность опиливание заканчивают личным напильником.
В практике ручной обработки металлов встречаются следующие виды опиливания: опиливание плоскостей сопряженных, параллельных и перпендикулярных поверхностей деталей; опиливание криволинейных (выпуклых или вогнутых) поверхностей; распиливание и припасовка поверхностей.
В случае опиливания параллельных плоских поверхностей проверку параллельности производят измерением расстояния между этими поверхностями в нескольких местах, которое должно быть везде одинаковым.
При обработке узких плоскостей на тонких деталях применяют продольное и поперечное опиливание. При опиливании поперек заготовки напильник соприкасается с меньшей поверхностью, по ней проходит больше зубьев, что позволяет снять большой слой металла. Однако при поперечном опиливании положение напильника неустойчивое и легко "завалить" края поверхности. Кроме этого, образованию "завалов" может способствовать изгиб тонкой пластинки во время рабочего хода напильника. Продольное опиливание создает лучшую опору для напильника и исключает вибрацию плоскости, но снижает производительность обработки.
Для создания лучших условий и повышения производительности труда при опиливании узких плоских поверхностей применяют специальные приспособления: опиловочные призмы, универсальные наметки, наметки-рамки, специальные кондукторы и другие.
Простейшим из них является наметка-рамка (рис. 4, а). Ее применение исключает образование "завалов" обрабатываемой поверхности. Лицевая сторона наметки-рамки тщательно обработана и закалена до высокой твердости.
Размеченную заготовку вставляют в рамку, слегка прижимая ее винтами к внутренней стенке рамки. Уточняют установку, добиваясь совпадения риски на заготовке с внутренним ребром рамки, после чего окончательно закрепляют винты.
Рис. 4. Опиливание поверхностей:
а - опиливание с помощью наметки-рамки; б - прием опиливания выпуклых поверхностей; в - прием опиливания вогнутых поверхностей;г - опиливание с помощью универсальной шлифовальной машины (1 - электродвигатель; 2 - гибкий вал; 3 - державка с инструментом).
Затем рамку зажимают в тисках и опиливают узкую поверхность заготовки. Обработку ведут до тех пор, пока напильник не коснется верхней плоскости рамки. Поскольку эта плоскость рамки обработана с высокой точностью, то и опиливаемая плоскость будет точной и не потребует дополнительной проверки при помощи линейки.
При обработке плоскостей, расположенных под углом 90°, сначала опиливают плоскость, принимаемую за базовую, добиваясь ее плоскостности, затем плоскость, перпендикулярную к базовой. Наружные углы обрабатывают плоским напильником. Контроль осуществляют внутренним углом угольника. Угольник прикладывают к базовой плоскости и, прижимая к ней, перемещают до соприкосновения с проверяемой поверхностью. Отсутствие просвета указывает, что перпендикулярность поверхностей обеспечена. Если световая щель сужается или расширяется, то угол между поверхностями больше или меньше 90°.
Поверхности, расположенные под углом больше или меньше 90°, обрабатываются аналогичным образом. Наружные углы обрабатываются плоскими напильниками, внутренние - ромбическими, трехгранными и другими. Контроль обработки ведется угломерами или специальными шаблонами.
При обработке криволинейных поверхностей, кроме обычных приемов опиливания, применяются и специальные.
Выпуклые криволинейные поверхности можно обрабатывать, используя прием раскачивания напильника (рис. 4, б ). При перемещении напильника сначала его носок касается заготовки, ручка опущена. По мере продвижения напильника носок опускается, а ручка приподнимается. Во время обратного хода движения напильника противоположные.
Вогнутые криволинейные поверхности в зависимости от радиуса их кривизны обрабатываются круглыми или полукруглыми напильниками. Напильник совершает сложное движение - вперед и в сторону с поворотом вокруг своей оси (рис. 4, в). В процессе обработки криволинейных поверхностей заготовку обычно периодически перезажимают с тем, чтобы обрабатываемый участок располагался под напильником.
Распиливанием называется обработка отверстий (пройм) различной формы и размеров при помощи напильников. По применяемому инструменту и приемам работы распиливание аналогично опиливанию и является его разновидностью.
Для распиливания применяются напильники различных типов и размеров. Выбор напильников определяется формой и размерами проймы. Проймы с плоскими поверхностями и пазы обрабатываются плоскими напильниками, а при малых размерах - квадратными. Углы в проймах распиливаются трехгранными, ромбическими, ножовочными и другими напильниками. Проймы криволинейной формы обрабатывают круглыми и полукруглыми напильниками.
Распиливание обычно выполняют в тисках. В крупных деталях проймы распиливают на месте установки этих деталей.
Подготовка к распиливанию начинается с разметки проймы. Затем удаляется излишний металл из ее внутренней полости.
При больших размерах проймы и наибольшей толщине заготовки металл вырезается ножовкой. Для этого сверлят по углам проймы отверстия, заводят в одно из отверстий ножовочное полотно, собирают ножовку и, отступя от разметочной линии на величину припуска на распиливание, вырезают внутреннюю полость.
Припасовкой называется взаимная пригонка двух деталей, сопрягающихся без зазора. Припасовывают как замкнутые, так и полузамкнутые контуры. Припасовка характеризуется большой точностью обработки. Из двух припасовываемых деталей отверстие принято называть, как и при распиливании, проймой, а деталь, входящую в пройму, - вкладышем.
Припасовка применяется как окончательная операция при обработке деталей шарнирных соединений и чаще всего при изготовлении различных шаблонов. Выполняется припасовка напильниками с мелкой или очень мелкой насечкой.
Точность припасовки считается достаточной, если вкладыш входит в пройму без перекоса, качки и просветов.
Возможные виды брака при опиливании металла и их причины:
Неточность размеров опиленной заготовки (снятие очень большого или малого слоя металла) вследствие неточности разметки, неправильности измерения или неточности измерительного инструмента;
Неплоскостность поверхности и "завалы" краев заготовки как результат неумения правильно выполнять приемы опиливания;
Вмятины и другие повреждения поверхности заготовки в результате неправильного ее зажима в тисках.
Дефекты конструкции ВС. К дефектам конструкции ВС можно отнести всеразлиные сколы, микро трещины, коррозионные поражения и т.д. Дефекты обнаруживаются с помощью методов неразрушающего контроля.
Обрабоотка резанием. Обработка, заключающаяся в образовании новых поверхностей отделением поверхностных слоёв материала с образованием стружки . Осуществляется путём снятия стружкирежущим инструментом (резцом, фрезой и пр.)
Обработка склеиванием. Клеевые композиции при ремонте применяются для восстановления деталей с трещинами и пробоинами (блоки цилиндров, картеры агрегатов, корпусы узлов, емкости, фильтры и др.) для склеивания поврежденных деталей взамен клепки при ремонте тормозных для выравнивания поверхности кабин и оперения перед покраской как защитные покрытия длявосстановления размеров и геометрической формы изношенных деталей, устранения задиров и царапин в трущихся поверхностях для изготовления ремонтных деталей из штампованных заготовок и неметаллических материалов для обеспечения прочности и герметичности неподвижных сопряжений.
Технологические процессы восстановления деталей клеевыми композициямиотличаются простотой выполнения операций и не требуют сложного оборудования. Применение клеев допускает соединение однородных и неоднородных материалов, что осуществить другими способами весьма сложно. При склеивании детали не подвергаются тепловым и силовым нагрузкам, поэтому этим способом можно восстанавливать детали сложной формы и любых размеров.
Обработка сваркой. Сварка в ремонтном производстве находит очень широкое применение. Многие дефекты и повреждения устраняются сваркой, в том числе различные трещины, отколы, пробоины, срыв или износ резьбы и т. п. Сваркой называется процесс соединения металлических частей в одно неразъемное целое при помощи нагрева металла в местах соединения. При ремонте автомобильных деталей нагрев металла осуществляют газовым пламенем или электрической дугой.
Так как детали изготавливаются из различных металлов (сталь, серый и ковкий чугун, цветные металлы и сплавы), то применяют соответствующий способ сварки. При горячей сварке деталь медленно нагревают до температуры 600-650°С в специальных печах или горнах. Чем больше содержание углерода в чугуне, тем медленнее должна быть скорость нагрева. Предварительный нагрев осуществляют при сварке и заварке трещин в ответственных деталях и деталях сложной конфигурации.
После подогрева деталь помещают в термоизоляционный кожух со специальными задвижками или закрывают листовым асбестом, оставляя открытым только место сварки.
Обработка пайкой. Пайкой называется процесс получения неразъемного соединения или герметичного соединения при помощи присадочных материалов - припоев.При пайке основной металл детали не плавится. Надежность соединения обеспечивается за счет диффузии припоя в металл и зависит от правильного подбора флюса и припоя, тщательности очистки поверхности и наличия минимального зазора в стыке соединенных деталей. В зависимости от температуры плавления припои делятся на мягкие и твердые: мягкие припоиимеют температуру плавления до 300 °С, а твердые - 800 °С и выше.
Бортовой аварийный регистратор - это устройство, используемое в авиации для записи основных параметров полёта, показателей систем самолёта, переговоров экипажа и т. д. для выяснения причин лётных происшествий. Бортовой самописец собирает такие данные как:
o параметры техники: давление топлива, давление в гидросистемах, обороты двигателей, температура и т. д.;
o действия экипажа: степень отклонения органов управления, уборка и выпуск взлётно-посадочной механизации, нажатия на кнопки;
o навигационные данные: скорость и высота полёта, курс, прохождение приводных маяков и прочее.
Запись информации производится либо на магнитные носители (металлическая проволока или магнитная лента), либо - в современных регистраторах - на твердотельные накопители (флэш-память). Затем эту информацию можно считать и расшифровать в виде последовательных записей с указанием их времени.
Контрольно-измерительная и проверочная аппаратура. К инструментам и приборам для точных измерений относятся штангенциркули одно- или двухсторонние, эталонные и угловые плитки, микрометры для наружных измерений, нутромеры микрометрические, глубиномеры микрометрические, индикаторы, профилометры, проекторы, измерительные микроскопы, измерительные машины, а также разного вида пневматические и электрические приборы и вспомогательные устройства.
Измерительные индикаторы предназначены для сравнительных измерений путем определения отклонений от заданного размера. В сочетании с соответствующими приспособлениями индикаторы могут применяться для непосредственных измерений.
Измерительные индикаторы, являющиеся механическими стрелочными приборами, широко применяются для измерения диаметров, длин, для проверки геометрической формы, соосности, овальности, прямолинейности, плоскостности и т. д. Кроме того, индикаторы часто используются как составная часть приборов и приспособлений для автоматического контроля и сортировки. Цена деления шкалы индикатора обычно 0,01 мм, в ряде случаев - 0,002 мм. Разновидностью измерительных индикаторов являются миниметры и микрокаторы.
Измерительные приспособления предназначены для измерения изделий больших размеров.
Измерительные проекторы - это приборы, относящиеся к группе оптических, основанные на использовании метода бесконтактных измерений, т. е. измерений размеров не самого предмета, а его изображения, воспроизведенного на экране в многократном увеличении.
Измерительные микроскопы, как и проекторы, относятся к группе оптических приборов, в которых используется бесконтактный метод измерений. Они отличаются от проекторов тем, что наблюдение и измерение выполняются не на изображении предмета, спроектированном на экране, а на увеличенном изображении предмета, наблюдаемом в окуляре микроскопа. Измерительный микроскоп служит для измерения длин, углов и профилей разнообразных изделий (резьб, зубьев, шестерен и т. д.).
Обслуживание топливных фильтров. Основными работами технического обслуживания системы питания топливом являются: промывка фильтров грубой очистки; смена фильтрующих элементов тонкой очистки; проверка работоспособности топливоподкачивающего насоса; проверка и регулировка топливного насоса высокого давления на начало, величину и равномерность подачи топлива в цилиндры двигателя; установка угла опережения впрыска топлива; проверка и регулировка форсунок.
Причем проверка топливоподкачивающего насоса и загрязненности топливных фильтрующих элементов должна быть систематической и проводиться инструментальными методами (например, приспособлением КИ-13943 ГосНИТИ).
Уход за топливными фильтрами заключается в промывке фильтра грубой очистки и смене фильтрующих элементов в фильтрах тонкой очистки.
Для промывки фильтра грубой очистки необходимо слить из него топливо и произвести его разборку. Сетка фильтрующего элемента и внутренняя полость стакана промываются бензином или дизельным топливом и продуваются сжатым воздухом.
Перед заменой старых фильтрующих элементов на новые топливо из фильтров тонкой очистки сливается и его стаканы промываются бензином или дизельным топливом и продуваются сжатым воздухом.
После сборки фильтров грубой и тонкой очистки необходимо убедиться в отсутствии подсоса воздуха через фильтры при работающем двигателе. Подсос воздуха и подтекание топлива устраняются подтягиванием болтов крепления стаканов к корпусам.
Фильтр тонкой очистки промывают на ультразвуковой установке в водном растворе или креолине. Качество промывки фильтров на ультразвуковой установке проверяется с помощью прибора ПКФ (рис.1.)
Рисунок 1.
Рис.1. Контроль качества промывки фильтров прибором ПКФ:
1 - сигнальная кнопка; 2- ручка; 3, 8, 10 - уплотнительные кольца; 4 - корпус; 5 - поплавок; 6- переходник; 7 - фланец; 9 - проверяемый фильтр; 11 - заглушка; 12 - секундомер). Для этого на прибор устанавливают переходник, соответствующий проверяемому фильтру, и фильтр с одной заглушкой устанавливают на переходник. В емкость заливают масло АМГ-10, подогретое до температуры 18-23 °С так, чтобы уровень масла был на 50...60 мм выше верхнего края проверяемого фильтра.
Фильтр опускают на короткое время в масло АМГ-10, после чего дают возможность стечь маслу. Подготовляют секундомер, заглушают отверстие на рукоятке прибора, и прибор с фильтром опускают в емкость с маслом АМГ-10. Открывают отверстие на рукоятке прибора и включают секундомер. В момент совпадения сигнальной кнопки с уровнем верхнего торца рукоятки прибора секундомер выключают и определяют время заполнения фильтра маслом, которое должно быть не более 5 с.
Если это время окажется более 5 с, то фильтр промывают повторно на ультразвуковой установке или его заменяют.
Проверка на герметичность. Проверка производится следующим образом: вначале необходимо включить компрессор и наблюдать за повышением давления в кабине по ртутному манометру. Скорость нарастания давления должна быть не более 0,3-0,4 мм рт. ст. При достижении в кабине избыточного напора 0,1 кгс/см2 необходимо произвести внешний осмотр фюзеляжа и выявить места утечки воздуха, поддерживая это давление.
Затем медленно (не более 0,3- 0,4 мм рт. ст.) довести избыточный набор,в кабине до 0,3 кгс/см2, после чего выключить подачу воздуха от компрессора; замерить время падения.избыточного давления с 0,3 до 0,1 кгс/см2. Фюзеляж считается герметичным, если время падения избыточного напора с 0,3 до 0,1 кгс/см2 не менее 10 мин. При проверке герметичности (при повышении и снижении давления) следует осмотреть места возможной утечки.
В случае если время падения давления менее 10 мин, необходимо обязательно проверить контуры люков, входной двери, остекление кабин, места стыковки обшивки герметического отсека (по всему фюзеляжу) и отсек носового колеса. Дополнительными местами утечки могут быть гермовыводы электрожгутов, труб, ШДГ и антенн. Устранение выявленных дефектов следует производить после стравливания.избыточного давления до нуля.
Места с явными утечкам, и воздуха подлежат обязательной заделке, даже если время падения давления укладывается,в норму.
Турбовинтово́й дви́гатель - тип газотурбинного двигателя, в котором основная часть энергии горячих газов используется для привода воздушного винта через понижающий частоту вращения редуктор, и лишь небольшая часть энергии составляет выхлоп реактивной тяги. Наличие понижающего редуктора обусловлено необходимостью преобразования мощности: турбина - высокооборотный агрегат с малым крутящим моментом, в то время как для вала воздушного винта требуются относительно малые обороты, но большой крутящий момент.
Существуют две основные разновидности турбовинтовых двигателей: двухвальные, или со свободной турбиной (наиболее распространенные в настоящее время), и одновальные. В первом случае между газовой турбиной (называемой в этих двигателях газогенератором) и трансмиссией не существует механической связи, и привод осуществляется газодинамическим способом. Воздушный винт не находится на общем валу с турбиной и компрессором.
Турбин в таком двигателе две: одна приводит компрессор, другая (через понижающий редуктор) - винт. Такая конструкция имеет ряд премуществ, в том числе и возможность работы силового агрегата самолёта на земле без передачи на воздушный винт (в этом случае используется тормоз воздушного винта, а работающий газотурбинный агрегат обеспечивает самолёт электрической мощностью и воздухом высокого давления для бортовых систем).
В связи с уменьшением эффективности воздушного винта при увеличении скорости полёта, турбовинтовые двигатели в основном распространены на относительно малоскоростных летательных аппаратах, таких как самолёты местных авиалиний и транспортные самолёты. Вместе с тем, турбовинтовые двигатели на малых скоростях полёта гораздо экономичнее, чем турбореактивные двигатели.
ПМД-70
Назначение.
Порошковый дефектоскоп ПМД-70 представляет собой универсальное многофункциональное устройство, осуществляющее магнитопорошковый и магнитолюминисцентный методы неразрущающего контроля металлических изделий и сварных соединений. Прибор предназначен для выявления различных дефектов как на поверхности детали, так и в верхнем слое ферромагнитного материала.
ПМД-70 применяется для проведения дефектоскопических исследований на производствах, изготавливающих, обслуживающих и эксплуатирующих металлические конструкции и изделия, соединенные между собой сварочными операциями. Дефектоскоп эффективен и в полевых условиях, при работе на открытом воздухе и при испытаниях в лабораториях.
Принцип действия.
Порошковый дефектоскоп имеет несколько разновидностей, отличающихся видом намагничивающих устройств: электромагниты, кабели, контактные группы, и их питанием: от сети переменного или постоянного тока. С помощью этих устройств и импульсного блока прибор наводит электромагнитное поле в контролируемом объекте, которое намагничивают отдельные участки изделия продольным или циркулярным полем.
Далее на изделие наносится магнитная суспензия или порошок, который является своего родом индикатором намагниченности. По измеренной величине магнитной индукции определяется наличие и глубина повреждения. С помощью нанесения данного индикатора составляется визуальная картина дефекта. Размагничивание материала изделия происходит при помощи триггеров, работающих в динамическом режиме, и осуществляющих реверсивное течение тока через намагничивающие устройства.
Вывод
В результате прохождения слесарно-механической практики я:
Ознакомился с техникой безопасности, охраной труда при работе с инструментами, оборудование и приспособлениями для выполнения слесарно-механических работ;
Приобрел навыки практической работы в качестве исполнителя ведения слесарно-механической работы;
Закрепил теоретические знания,полученные при изучении специальных дисциплин;
Ознакомился со слесарно-механическими оборудованиями, инструментами и научился пользововаться ими;
Ознакомился с приборами и методами обнаружения дефектов.
Хотелось бы подробно рассмотреть, изучить детали ВС и поучаствовать в техническом обслуживании. Надеюсь заполнить эти пробелы в следующей производственной практике.
Цеулёв Н.Е.
Министерство образования и науки Республики Казахстан
АО "Академия Гражданской Авиации"
Авиационный факультет
Кафедра №10 "Авиационная техника и летная эксплаутация"
©2015-2019 сайт
Все права принадлежать их авторам. Данный сайт не претендует на авторства, а предоставляет бесплатное использование.
Дата создания страницы: 2016-02-16
К атегория:
Опиливание металла
Механизация опиловочных работ
Механизация слесарных работ является одним из путей повышения производительности труда и культуры производства. Механизация осуществляется в основном применением ручного электрического и пневматического инструмента, а также опиловочных машинок и станков.
Зачистка и полирование шлифовальными шкурками с помощью универсальных переносных машинок. Шлифовальную шкурку склеивают в виде колец и закрепляют на эластичном основании специальных разжимных головок, которые устанавливают на рабочих концах шпинделей универсальных электрических и пневматических машинок.
Для закрепления шкурки в оправке из инструментальной стали прорезают шлиц в ее торцовой части, в который вводят конец полотна шкурки. Затем шкурку навертывают на оправку, после 1,5 - 2 оборотов конец шкурки завертывают и хвостовиком напильника прижимают к торцу оправки. Таким образом шкурка надежно закреплена на оправке.
Отделочные операции производят шлифовальными шкурками с помощью специальных ручных механизированных инструментов (дисковых шлифовальных машинок), ручными, механизированными инструментами с абразивными лентами или на специальных ленточ-но-шлифовальных станках.
Электрический напильник конструкции Д. И. Судаковича предназначен для выполнения различных слесарных и сборочных работ. Длина хода напильника 12 мм, число двойных ходов в минуту 1500, мощность электродвигателя 120 Вт, рабочее напряжение тока 127 и 220 В.
Напильник работает следующим образом. Нажимом на кнопку включается электродвигатель. Вращение ротора электродвигателя через зубчатую пару передается коленчатому валу, на кривошипную шейку которого насажен шатун. При вращении вала шатун получает возвратно-поступательное движение, которое передается через шток напильнику, закрепленному в патроне.
Особенностью данного электронапильника является то, что его приводной механизм выполнен с двумя шатунами, один из которых соединен шарнирно с напильником, а другой - с балансиром, причем кривошип коленчатого вала привода расположен таким образом, что поступательному перемещению напильника в одном направлении соответствует перемещение балансира в обратном направлении. Благодаря такому устройству достигается взаимное гашение инерционных сил, вызываемых возвратно-поступательным движением напильника и балансира, и устранение вибрации инструмента при его работе.
Рис. 1. Зачистка опиленной поверхности напильником со шлифовальной шкуркой (бумажной или тканевой):
а - абразивная шкурка, б - напильник со шкуркой и работа им, в зачистка вогнутой поверхности, г - отделка круговыми штрихами
Применение электронапильника повышает производительность труда примерно в пять раз по сравнению с работой, выполняемой обычным ручным напильником.
Механизированные ручные опиловочные машинки. Механизированные опиловочные машинки с вращающимися инструментами типа мелких фрез диагЛетром от 1,5 до 25 мм используются широко.
Универсальная шлифовальная машинка с гибким валом и прямой шлифовальной головкой, работающая от асинхронного трехфазного электродвигателя, имеет шпиндель, к которому крепят гибкий вал с державкой для закрепления рабочего инструмента.
Машинка имеет сменные прямые и угловые головки.
Сменные державки позволяют производить опиливание, шлифование в труднодоступных местах и под разными углами.
Подобной конструкции станки могут быть также и подвесными, которые удобны для использования на рабочем месте слесаря.
Опиловочные станки. Применяются два типа опиловочных станков: с возвратно-поступательным движением и вращательным движением, чаще всего с гибким валом (станки типа ОЗС ). На станках первого типа применяют напильники различного профиля с крупной и мелкой насечкой.
Рис. 2. Электрический напильник
В опиловочных станках для обработки закаленных деталей (штампов и т. п.) применяют специальный алмазный инструмент.
Рис. 3. Универсальная шлифовальная машина С-475 (а), опиливание (б), обработка фрезами-шарошками (в)
Рис. 4. Опиловочно-за-чистная подвесная головка: 1 - инструмент, 2 - головка, 3 - электродвигатель, 4 - гибкий вал
Рис. 5. Передвижной опиловочно-зачистной станок ОЗС
Станки с гибким валом и вращающимися напильниками особенно удобны в изготовлении штампов, пресс-форм, металлических моделей ит. п.
Опиловочные станки бывают стационарные и переносные.
Передвижной опиловочно-зачистной станок ОЗС имеет стойку с вилкой, в которой закреплен электродвигатель с кнопочным пультом. Шарниры позволяют электродвигатель с укрепленной на нем головкой поворачивать в удобное для работы положение. Инструмент закрепляют в патроне, смонтированном на конце гибкого вала. Он получает вращательное движение.
Станок ОЗС имеет следующие приспособления: инструментодержатель №1 со сменными цангами для крепления инструмента с хвостовиком диаметром 6, 8 и 10 мм; инструментодержатель №2 для крепления инструмента с конусным хвостовиком № 0 и 1; полировальную головку, предназначенную для шлифования, полирования и снятия заусенцев; пистолет, превращающий вращательное движение гибкого вала в поступательное движение инструмента; напильник и ножовочное полотно; абразивный брусок или шабер.
К станку ОЗС прилагают крупные напильники, пальцевые фрезы, абразивные шлифовальные головки диаметром от 8 до 42 мм, войлочные резиновые и другие полировальные головки диаметром от 6 до 35 мм, сверла, развертки, зенковки и т. п.
Рис. 6. Работа полировальной головкой
Стационарный опиловочный станок "Коммунар" имеет станину, на которой закреплена стойка с нижним, верхним кронштейнами и штоком. Ступенчатый шкив (закрыт кожухом) позволяет регулировать скорость движения напильника.
Рис. 7. Стационарный опиловочно-зачи-стной станок завода "Коммунар": а - общий вид, б - схема работы
Обрабатываемую деталь закрепляют на поворотном столе. Установка стола на нужный угол достигается с помощью винта.
Хвостовик напильника закреплен винтом в верхнем кронштейне, после чего верхний кронштейн опускают, при этом нижний конец напильника должен войти в конусное углубление нижнего кронштейна. Правильность установки напильника между верхним и нижним кронштейнами проверяют угольником. В вертикальное положение напильник устанавливают с помощью винтов, имеющихся в верхнем кронштейне. Пуск и останов станка осуществляют нажимом на педаль.
При обработке деталей, не требующих высокой точности, эти станки обеспечивают повышение производительности труда в 4 - 5 раз по сравнению с ручной обработкой. На них можно обрабатывать детали различной формы (круглые, трехгранные, квадратные и т. п.), а также поверхности, расположенные под разными углами. Напильники к станку бывают различных сечений с конической заточкой на конце.
Стационарные опиловочные станки не позволяют производить обработку в труднодоступных местах. В этом случае применяют переносные электрические и пневматические машинки.
Ленточно-шлифовальный станок. На рис. 8 приведена принципиальная схема станка с бесконечной абразивной лентой, в котором вращение от электродвигателя ременной передачей передается валику с ведущим роликом. Бесконечная абразивная лента, к которой прижимается деталь, проходит через ролик, ведомый и натяжной ролики.
Станок с опиловочной бесконечной лентой внутри основания имеет электродвигатель, редуктор и приводной шкив опиловочной ленты, а натяжной шкив помещается в верхнем кронштейне. Опиловочная бесконечная лента имеет ширину от 6 до 12 мм и может перемещаться со скоростью от 25 до 54 м/с. Для опиливания поверхности деталь устанавливают на стол и прижимают к ленте. Станок пускают в работу кнопкой.
Рис. 8. Ленточно-полиро-вальный станок
Рис. 9. Опиловочный станок с бесконечной лентой: 1 - верхний кронштейн, 2 - лампа, 3 - бесконечная лента, 4 - стол, 5 - основание, 6 - кнопка включения
Рис. 10. Процесс шлифования: а - обработка периферией шлифовального круга, б - схема работы абразивного зерна; 1 - связка, 2 - поры, 3 - зерно, 4 - деталь, 5 - торец круга, 6 - периферия круга
Рис. 11. Плоскошлифовальный станок ЗБ71М
Шлифование - один из видов обработки металлов резанием. При этом слой металла снимается шлифовальным кругом, который представляет собой пористое тело, состоящее из большого количества мелких зерен, соединенных между собой клеящим веществом - связкой.
Процесс шлифования состоит в том, что вращающийся шлифовальный круг, соприкасаясь с металлом острыми гранями абразивных зерен, снимает с поверхности заготовки слой металла.
Поверхности, обрабатываемые шлифованием, могут быть цилиндрическими (круглыми), плоскими, винтовыми, фигурными (профильными). Наиболее широко применяется плоское и круглое шлифование.
На рис. 11 показан плоскошлифовальный станок ЗБ71М, предназначенный для шлифования плоскостей периферией круга.
Станок состоит из следующих сборочных единиц: станины, стола, колонки, шлифовальной бабки. Кроме этого, станок имеет устройства, с помощью которых осуществляются: вертикальное перемещение шлифовальной бабки, переключение магнитной плиты, ручное переключение поперечной подачи стола, а также маховичок ручного продольного перемещения стола, микрометрическую вертикальную подачу, рычаг реверсирования поперечной подачи и устройство для отсоса абразивной пыли при шлифовании. Лимб вертикальной ручной подачи круга имеет цену деления 0,01 мм.
Автоматическая вертикальная подача шлифовального круга производится от гидропривода при реверсировании поперечной подачи стола. В верхней часта колонки вмонтарована гайка для осуществления вертикального перемещения шлифовальной бабки. Шлифовальная бабка несет шпиндель, встроенный электродвигатель и механизм вертикального перемещения. Шлифовальный круг, установленный на шпинделе, закрыт кожухом.
Основным абразивным инструментом является шлифовальный круг формы ПП с размерами 250х 75×25 мм. При 2800 об/мин шпинделя обеспечивается окружная скорость круга около 30 м/с. Стол станка, перемещаясь по направляющим станины, совершает возвратно-поступательное движение, которое может осуществляться также вручную от маховичка и автоматически от гидропривода. За один оборот маховичка стол перемещается на 15 мм. Возвратно-поступательное движение стола является главным движением подачи и регулируется от 0 до 20 м/с.
Поперечная подача стола осуществляется вручную рукояткой ходового винта.
Заготовки при шлифовании закрепляют с помощью электромагнитной плиты, которую устанавливают и надежно закрепляют на столе станка. Размер зеркала плиты 450 х 200 мм.
Выбор шлифовального круга. Марка, поставленная на торцовой части круга, является его технической характеристикой. По маркировке можно определить, каким заводом и из какого абразивного материала изготовлен круг, какова его зернистость, твердость, связка, структура, форма и размеры, а также наибольшая окружная скорость. Данные обозначены буквами, цифрами, словами и располагаются в определенной последовательности.
Выбор шлифовального круга зависит от свойств обрабатываемого материала, режима шлифования, требований, предъявляемых к шероховатости и точности обрабатываемых заготовок.
Шлифование абразивной лентой. Обработка осуществляется абразивными лентами, которые изготовляют на бумажной или тканевой основе, на животных или синтетических клеях.
Шлифование осуществляется или при свободном натяжении ленты, или поджимом ее контактным роликом, или подкладной плитой. Наибольшее распространение имеют контактные ролики, покрытые резиной или полимерами. При повышении твердости контактного ролика интенсивность съема металла увеличивается, а шероховатость обработанной поверхности ухудшается. Твердые контактные ролики применяют для предварительной обработки, мягкие - для окончательной.
Периферия контактного ролика может иметь гладкую или прерывистую (рифленую) поверхность. Наличие рифленой поверхности повышает режущую способность ленты, а следовательно, и съем лентами. Наличие на поверхности обода рифлений, образующих на рабочей поверхности ленты карманы для сбора металлической пыли и отходов шлифования, способствует увеличению срока службы ленты.
Рис. 8. Маркировка шлифовального круга
Достоинства шлифования абразивной лентой:
- повышенный съем металла благодаря большой режущей поверхности ленты и свободному резанию;
- простая и недорогая конструкция станка и инструмента;
- малые затраты времени на смену ленты;
- безопасность работы на таких станках;
- возможность варьировать режущими свойствами ленты подбором твердости или формы контактного ролика.
Контурное травление деталей является одним из высокопроизводительных методов обработки, заменяющим слесарное опиливание. Контурное травление называют химическим фрезерованием. Метод заключается в глубоком травлении на деталях (из алюминия, его сплавов, из стали и титана) тех участков, которые подлежат опиливанию. Остальные участки поверхности защищаются стойкими химическими покрытиями. Травление осуществляют в растворе, состоящем из 400 - 420 г каустической соды, растворенной в 1 л воды, нагретой до 75 -80°С. Детали предварительно обезжиривают.
Химическое фрезерование применяется для обработки труднодоступных мест, узких щелей, фасонных вырезок, спиральных канавок и др. Точность обработки при химическом фрезеровании достигается ±0,05 мм, а высота гребешков (неровностей) - от 1,25 до 2,5 мкм, что исключает дополнительную зачистку.
Виды и причины брака при опиливании. Наиболее частыми видами брака при опиливании являются:
- неровности поверхностей (горбы) и завалы краев заготовки как результат неумения пользоваться напильником;
- вмятины или повреждение поверхности заготовок в результате неправильного зажима ее в тисках;
- неточность размеров опиленной заготовки вследствие неправильной разметки, снятия очень большого или малого слоя металла, а также неправильности измерения или неточности измерительного инструмента;
- задиры, царапины на поверхности детали, возникающие в результате небрежной работы и неправильно выбранного напильника.
Рис. 9. Поперечно-строгальный станок: 1 - кронштейн, 2 - стол, 3 - резцедержатель, 4 - суппорт, 5 - ползун, 6 - станина, 7 - механизм горизонтальной подачи 8 - механизм вертикальной подачи
Безопасность труда при опиливании.
При опиловочных работах необходимо выполнять следующие правила техники безопасности:
- при опиливании заготовок с острыми кромками нельзя поджимать пальцы левой руки под напильник при обратном ходе;
- образовавшуюся в процессе опиливания стружку необходимо сметать с верстака волосяной щеткой. Строго запрещается сбрасывать стружку обнаженными руками, сдувать ее или удалять сжатым воздухом;
- при работе следует пользоваться только напильниками с прочно насаженными рукоятками;
- запрещается работать напильниками без рукояток или напильниками с треснувшими, расколотыми рукоятками.
Работа на строгальном станке. Строгальные станки разделяют на универсальные и специализированные. К универсальным относят поперечно-строгальные, продольно-строгальные и долбежные станки.
В слесарном деле применяют преимущественно поперечно-строгальные станки. Они предназначены для обработки малогабаритных деталей, имеющих горизонтальные, вертикальные и наклонные поверхности.
На рис. 9 показан поперечно-строгальный станок 7Б-35, основные части которого описаны выше.
Станина - массивная чугунная отливка, имеющая внутри ребра и перегородки для прочности и жесткости. Внутри станины помещены привод станка, коробка скоростей и кулисный механизм.
Ползун - чугунная пустотелая отливка, передвигающаяся по верхним горизонтальным направляющим станины. Для обеспечения прочности внутри ползуна расположены ребра жесткости. От плавности и точности перемещения ползуна по направляющим зависит качество обработки.
Суппорт прикреплен в передней части ползуна с резцедержателем, в котором крепят резец.
Стол прикреплен на передней стенке станины и поддерживается кронштейном.
Движение резца в направлении заготовки, при котором снимается стружка, называется рабочим ходом, а движение в обратном направлении (работа не производится) называется холостым ходом.
Заготовку крепят на столе станка с помощью зажимных устройств: машинных поворотных тисков; крепежных приспособлений (прихватов, прижимов, упоров, опорных подкладок).
Резцы выбирают в зависимости от вида обработки деталей: для строгания плоскостей - проходные, для подрезания уступов и торцов - подрезные, для разрезания заготовок на части, прорезания канавок, пазов и выемок - прорезные-отрезные. Для чернового строгания применяют проходной изогнутый резец, а для чистового - резец со слегка закругленной вершиной.
При установке резца в резцедержатель поворотную часть суппорта по лимбу устанавливают в нулевое положение.
Величину срезаемого слоя металла выбирают в зависимости от припуска на обработку. Под чистовое строгание оставляют припуск на обработку не более 0,5 - 2 мм и работают с малыми подачами.
Длину хода ползуна регулируют перемещением пальца кулисы относительно центра кулисного механизма;
выбрать режим обработки: скорость, глубину резания, подачу (по справочнику). При чистовом строгании применять наименьшую плдачу, чтобы получить поверхность 4 -5-го класса шероховатости;
резец на нужную глубину резания устанавливают по лимбу винта суппорта. Цену деления лимба находят делением шага винта на число делений лимба;
прямолинейность обработанной поверхности проверяют лекальной линейкой, а размеры - штангенциркулем с величиной отсчета по нониусу 0,05 или 0,1 мм.
При работе на строгальном станке следует строго соблюдать безопасность труда: должна быть исключена возможность захвата одежды движущимися частями станка, заготовкой или резцом; зажимные устройства станка должны обеспечивать надежное закрепление заготовки; работают в очках для защиты глаз от попадания стружки; удаляют стружку только щеткой, крючком или совком; нельзя измерять детали на работающем станке; запрещено оставлять работающий станок без наблюдения; рабочее место и проходы должны быть чистыми, не загромождены материалами, приспособлениями, готовыми изделиями и др.
Практически любая металлическая деталь, изготовленная ручным способом в домашних условиях, требует опиливания, при котором излишний слой металла срезается напильником - стальным бруском с насечкой.
В зависимости от формы сечения напильники могут быть плоские, полукруглые, квадратные, трехгранные, круглые, ромбические (рис. 9).
Рис. 9. Наиболее распространенные напильники и их применение: а - плоский; б - полукруглый; в - квадратный; г - трехгранный; д - круглый.
По размерам различают напильники крупные (до 400 мм) и мелкие - надфили. Кроме того, напильники могут иметь одинарную (простую), двойную, рашпильную и дуговую насечки (рис. 10).
Рис. 10. Напильник: а - элементы напильника; б - способы насечки.
Простая (одинарная) насечка позволяет снимать широкую стружку по всей длине, поэтому основное применение таких инструментов - обработка заготовок из мягких металлов и сплавов (свинца, латуни, бронзы, меди и др.). Помимо этого, такие напильники используются для заточки пил. Напильники с двойной насечкой применяются для обработки стальных, чугунных заготовок и деталей из твердых сплавов.
Рашпильная насечка представляет собой пирамидальные выступы и канавки, расположенные в шахматном порядке, в результате чего образуются довольно крупные и редкие зубья. Напильники с рашпильной насечкой предназначены для черновой обработки мягких материалов.
Дуговая насечка имеет большую, по сравнению с другими, стойкость.
У многих напильников с дуговой насечкой шаг неодинаков, благодаря чему ими можно одновременно снимать крупную и мелкую стружку. Поэтому поверхность заготовки, обработанная таким напильником, получается более чистой. В зависимости от величины насечек и шага между ними, все напильники делятся на шесть номеров.
№ 0 - брусовки - напильники, имеющие очень крупную насечку для грубой обработки со снятием большого слоя металла.
№ 1 - драчевые напильники для менее грубой обработки (спиливание припусков, снятие фасок, заусенцев и т. д.).
№ 2-4 - личные напильники для обработки и отделки металла после применения драчевого напильника.
№ 5 - бархатные напильники для самой точной обработки и доводки поверхностей.
Для удобства работы на хвостовик напильника рекомендуется надеть рукоятку из древесины (березы, ясеня, клена).
Для точных специальных работ применяются напильники с очень мелкой насечкой - надфили. С их помощью выполняют лекальные, граверные, ювелирные работы, зачистку в труднодоступных местах матриц, мелких отверстий, профильных участков изделия и т. п.
Материалом для напильников всех видов является углеродистая инструментальная сталь, начиная с марок У7 или У7А и кончая марками У13 или У13А.
Увеличение срока службы напильника обеспечивается правильным его использованием и уходом за ним. Так, например, нельзя обрабатывать напильником материалы, твердость которых превышает твердость самого инструмента. Новым напильником сначала следует обрабатывать мягкие металлы, а после некоторого затупления - более твердые. Нельзя ударять по напильникам: из-за хрупкости они могут давать трещины и ломаться. Не следует класть напильник на металлические предметы: это может привести к выпадению зубьев.
Из книги: Коршевер Н. Г. Работы по металлу
Опиливание металла
Цель работы: Ознакомиться с основными способами опиливания мета. Основными инструментами применяемыми для опиливания. Приобрести практические навыки по опиливанию металлов
Оборудование, инструменты, приспособления. Тиски слесарные, напильники различных видов, контрольно-измерительные инструменты для проверки качества опиливания, наметки-рамки и копиры.
Теоретическая часть
Опиливанием называется способ резания, при котором осуществляется снятие слоя материала с поверхности заготовки с помощью напильника.
Напильник - это многолезвийный режущий инструмент, обеспечивающий сравнительно высокую точность и малую шероховатость обрабатываемой поверхности заготовки (детали).
Опиливанием придают детали требуемую форму и размеры, производят пригонку деталей друг к другу при сборке и выполняют другие работы. С помощью напильников обрабатывают плоскости, криволинейные поверхности, пазы, канавки, отверстия различной формы, поверхности, расположенные под разными углами и т. д.
Припуски на опиливание оставляют небольшие - от 0,5 до 0,025 мм. Достигаемая точность обработки может быть от 0,2 до 0,05 мм, и в отдельных случаях - до 0,005 мм.
Напильник (рис. 1, а) представляет собой стальной брусок определенного профиля и длины, на поверхности которого имеется насечка (нарезка).
Рис. 76. Напильники:
а - основные части (1- ручка; 2 - хвостовик; 3 - кольцо; 4 - пятка; 5 - грань;
6 - насечка; 7 - ребро; 8 - нос); б - одинарная насечка; в - двойная насечка;
г - рашпильная насечка; д - дуговая насечка; е - насадка ручки; ж - снятие ручки напильника.
Насечка образует мелкие и острозаточенные зубья, имеющие в сечении форму клина. Для напильников с насеченным зубом угол заострения β обычно 70°, передний угол γ до 16°, задний угол α от 32 до 40°.
Насечка может быть одинарной (простой), двойной (перекрестной), рашпильной (точечной) или дуговой (рис. 1, б - д ).
Напильники с одинарной насечкой снимают широкую стружку, равную длине всей насечки. Их применяют при опиливании мягких металлов.
Напильники с двойной насечкой применяют при опиливании стали, чугуна и других твердых материалов, так как перекрестная насечка размельчает стружку, чем облегчает работу.
Напильниками с рашпильной насечкой, имеющей между зубьями вместительные выемки, что способствует лучшему размещению стружки, обрабатывают очень мягкие металлы и неметаллические материалы.
Напильники с дуговой насечкой имеют большие впадины между зубьями, что обеспечивает высокую производительность и хорошее качество обрабатываемых поверхностей.
Изготовляются напильники из стали У13 или У13 А. После насечки зубьев напильники подвергают термической обработке,
Ручки напильников изготовляют обычно из древесины (березы, клена, ясеня и других пород). Приемы насадки ручек показаны на рисунке 1, е и ж.
По назначению напильники делят на следующие группы: общего назначения, специального назначения, надфили, рашпили, машинные напильники.
Для общеслесарных работ применяют напильники общего назначения. По числу насечек на 1 см длины их подразделяют на 6 номеров.
Напильники с насечкой №0 и 1 (драчевые) имеют наиболее крупные зубья и служат для грубого (чернового) опиливания с точностью 0,5-0,2 мм.
Напильники с насечкой №2 и 3 (личные) служат для чистового опиливания деталей с точностью 0,15-0,02 мм.
Напильники с насечкой №4 и 5 (бархатные) применяются для окончательной точной отделки изделий. Достигаемая точность обработки - 0,01-0,005 мм.
По длине напильники могут изготовляться от 100 до 400 мм.
По форме поперечного сечения они подразделяются на плоские, квадратные, трехгранные, круглые, полукруглые, ромбические и ножовочные (рис. 2).
Для обработки мелких деталей служат малогабаритные напильники-надфили. Они изготовляются пяти номеров с числом насечек на 1 см длины до 112.
Обработку закаленной стали и твердых сплавов производят специальными надфилями, у которых на стальном стержне закреплены зерна искусственного алмаза.
Рис. 2. Формы сечений напильников:
а и б - плоские; в - квадратный; г - трехгранные; д - круглые; е - полукруглый;
ж - ромбический; з - ножовочные.
Улучшение условий и повышение производительности труда при опиливании металла достигаются путем применения механизированных (электрических и пневматических) напильников.
В условиях учебных мастерских возможно применение механизированных ручных опиловочных машинок, которые широко используются на производстве.
Универсальная шлифовальная машина (см. рис. 4, г ), работающая от асинхронного электродвигателя 1, имеет шпиндель, к которому крепится гибкий вал 2 с державкой 3 для закрепления рабочего инструмента, и сменные прямые и угловые головки, позволяющие с помощью круглых фасонных напильников производить опиливание в труднодоступных местах и под разными углами.
Опиливание металла
При опиливании заготовку закрепляют в тисках, при этом опиливаемая поверхность должна выступать над уровнем губок тисков на 8-10 мм. Чтобы предохранить заготовку от вмятин при зажиме, на губки тисков надевают нагубники из мягкого материала. Рабочая поза при опиливании металла аналогична рабочей позе при разрезании металла ножовкой.
Правой рукой берут за ручку напильника так, чтобы она упиралась в ладонь руки, четыре пальца охватывали ручку снизу, а большой палец помещался сверху (рис. 3, а).
Ладонь левой руки накладывают несколько поперек напильника на расстоянии 20-30 мм от его носка (рис. 3, б).
Перемещают напильник равномерно и плавно на всю длину. Движение напильника вперед является рабочим ходом. Обратный ход - холостой, его выполняют без нажима. При обратном ходе не рекомендуется отрывать напильник от изделия, так как можно потерять опору и нарушить правильное положение инструмента.
Рис. 3. Хватка напильника и балансировка им в процессе опиливания:
а - хватка правой рукой; б - хватка левой рукой; в - силы нажима в начале движения;
г - силы нажима в конце движения.
В процессе опиливания необходимо соблюдать координацию усилий нажима на напильник (балансировку). Она заключается в постепенном увеличении во время рабочего хода небольшого вначале нажима правой рукой на ручку с одновременным уменьшением более сильного вначале нажима левой рукой на носок напильника (рис. 3, в, г).
Длина напильника должна превышать размер обрабатываемой поверхности заготовки на 150-200 мм.
Наиболее рациональным темпом опиливания считают 40-60 двойных ходов в минуту.
Опиливание начинают, как правило, с проверки припуска на обработку, который мог бы обеспечить изготовление детали по размерам, указанным на чертеже. Проверив размеры заготовки, определяют базу, т. е. поверхность, от которой следует выдерживать размеры детали и взаимное расположение ее поверхностей.
Если степень шероховатости поверхностей на чертеже не указана, то опиливание производят только драчевым напильником. При необходимости получить более ровную поверхность опиливание заканчивают личным напильником.
В практике ручной обработки металлов встречаются следующие виды опиливания: опиливание плоскостей сопряженных, параллельных и перпендикулярных поверхностей деталей; опиливание криволинейных (выпуклых или вогнутых) поверхностей; распиливание и припасовка поверхностей.
Опиливание широких плоских поверхностей является одним из самых сложных видов опиливания. Для получения правильно опиленной прямолинейной поверхности главное внимание должно быть сосредоточено на обеспечении прямолинейности движения напильника. Опиливание ведут перекрестным штрихом (с угла на угол) под углом 35-40° к боковым сторонам тисков. При опиливании по диагонали не следует выходить напильником на углы заготовки, так как при этом уменьшается площадь опоры напильника и снимается большой слой металла. Образуется так называемый "завал" края обрабатываемой поверхности.
Проверку правильности плоскости производят линейкой "на просвет", для чего накладывают ее вдоль, поперек и по диагонали обработанной поверхности. Поверочная линейка по длине должна перекрывать проверяемую поверхность.
В случае опиливания параллельных плоских поверхностей проверку параллельности производят измерением расстояния между этими поверхностями в нескольких местах, которое должно быть везде одинаковым.
При обработке узких плоскостей на тонких деталях применяют продольное и поперечное опиливание. При опиливании поперек заготовки напильник соприкасается с меньшей поверхностью, по ней проходит больше зубьев, что позволяет снять большой слой металла. Однако при поперечном опиливании положение напильника неустойчивое и легко "завалить" края поверхности. Кроме этого, образованию "завалов" может способствовать изгиб тонкой пластинки во время рабочего хода напильника. Продольное опиливание создает лучшую опору для напильника и исключает вибрацию плоскости, но снижает производительность обработки.
Для создания лучших условий и повышения производительности труда при опиливании узких плоских поверхностей применяют специальные приспособления: опиловочные призмы, универсальные наметки, наметки-рамки, специальные кондукторы и другие.
Простейшим из них является наметка-рамка (рис. 4, а). Ее применение исключает образование "завалов" обрабатываемой поверхности. Лицевая сторона наметки-рамки тщательно обработана и закалена до высокой твердости.
Размеченную заготовку вставляют в рамку, слегка прижимая ее винтами к внутренней стенке рамки. Уточняют установку, добиваясь совпадения риски на заготовке с внутренним ребром рамки, после чего окончательно закрепляют винты.
Рис. 4. Опиливание поверхностей:
а - опиливание с помощью наметки-рамки; б - прием опиливания выпуклых поверхностей; в - прием опиливания вогнутых поверхностей; г - опиливание с помощью универсальной шлифовальной машины (1 - электродвигатель; 2 - гибкий вал; 3 - державка с инструментом).
Затем рамку зажимают в тисках и опиливают узкую поверхность заготовки. Обработку ведут до тех пор, пока напильник не коснется верхней плоскости рамки. Поскольку эта плоскость рамки обработана с высокой точностью, то и опиливаемая плоскость будет точной и не потребует дополнительной проверки при помощи линейки.
При обработке плоскостей, расположенных под углом 90°, сначала опиливают плоскость, принимаемую за базовую, добиваясь ее плоскостности, затем плоскость, перпендикулярную к базовой. Наружные углы обрабатывают плоским напильником. Контроль осуществляют внутренним углом угольника. Угольник прикладывают к базовой плоскости и, прижимая к ней, перемещают до соприкосновения с проверяемой поверхностью. Отсутствие просвета указывает, что перпендикулярность поверхностей обеспечена. Если световая щель сужается или расширяется, то угол между поверхностями больше или меньше 90°.
Внутренние углы обрабатывают следующим образом. Размечают заготовку, используя в качестве баз наружные поверхности. Они же будут базами и при контроле. Затем ножовкой вырезают лишний металл, оставляя припуск на опиливание около 0,5 мм. Если стороны внутреннего угла должны сходиться без закругления, в нем просверливается отверстие диаметром 2-3 мм или делается неглубокий пропил под углом 45° (обработать внутренний угол без закругления внутри практически невозможно).
Опиливая стороны угла, в первую очередь добиваются их плоскостности, а затем перпендикулярности. Опиливание поверхностей по внутреннему углу ведут так, чтобы ко второй поверхности было обращено ребро напильника, на котором нет насечки. Контроль правильности внутреннего угла производится также угольником.
Поверхности, расположенные под углом больше или меньше 90°, обрабатываются аналогичным образом. Наружные углы обрабатываются плоскими напильниками, внутренние - ромбическими, трехгранными и другими. Контроль обработки ведется угломерами или специальными шаблонами.
При обработке криволинейных поверхностей, кроме обычных приемов опиливания, применяются и специальные.
Выпуклые криволинейные поверхности можно обрабатывать, используя прием раскачивания напильника (рис. 4, б ). При перемещении напильника сначала его носок касается заготовки, ручка опущена. По мере продвижения напильника носок опускается, а ручка приподнимается. Во время обратного хода движения напильника противоположные.
Вогнутые криволинейные поверхности в зависимости от радиуса их кривизны обрабатываются круглыми или полукруглыми напильниками. Напильник совершает сложное движение - вперед и в сторону с поворотом вокруг своей оси (рис. 4, в). В процессе обработки криволинейных поверхностей заготовку обычно периодически перезажимают с тем, чтобы обрабатываемый участок располагался под напильником.
При изготовлении партии деталей целесообразно изготовить специальный копир, подобный наметке-рамке, лицевая часть которого имеет форму криволинейной поверхности. В этом случае копир с закрепленной в нем заготовкой зажимают в тисках и ведут опиливание до касания напильником закаленной поверхности копира.
Распиливанием называется обработка отверстий (пройм) различной формы и размеров при помощи напильников. По применяемому инструменту и приемам работы распиливание аналогично опиливанию и является его разновидностью.
Для распиливания применяются напильники различных типов и размеров. Выбор напильников определяется формой и размерами проймы. Проймы с плоскими поверхностями и пазы обрабатываются плоскими напильниками, а при малых размерах - квадратными. Углы в проймах распиливаются трехгранными, ромбическими, ножовочными и другими напильниками. Проймы криволинейной формы обрабатывают круглыми и полукруглыми напильниками.
Распиливание обычно выполняют в тисках. В крупных деталях проймы распиливают на месте установки этих деталей.
Подготовка к распиливанию начинается с разметки проймы. Затем удаляется излишний металл из ее внутренней полости.
При больших размерах проймы и наибольшей толщине заготовки металл вырезается ножовкой. Для этого сверлят по углам проймы отверстия, заводят в одно из отверстий ножовочное полотно, собирают ножовку и, отступя от разметочной линии на величину припуска на распиливание, вырезают внутреннюю полость.
Пройму средних размеров обсверливают по контуру сверлом диаметром
3-5 мм вблизи разметочных линий, затем крейцмейселем или зубилом прорубают оставшиеся перемычки.
Для подготовки к распиливанию небольших пройм часто бывает достаточно просверлить одно отверстие диаметром на-0,3-0,5 мм меньше диаметра окружности, вписанной в пройму.
Непосредственно распиливание производится, как уже отмечалось, приемами, аналогичными опиливанию.
Контроль осуществляется штангенциркулем и специальными шаблонами.
Припасовкой называется взаимная пригонка двух деталей, сопрягающихся без зазора. Припасовывают как замкнутые, так и полузамкнутые контуры. Припасовка характеризуется большой точностью обработки. Из двух припасовываемых деталей отверстие принято называть, как и при распиливании, проймой, а деталь, входящую в пройму, - вкладышем.
Припасовка применяется как окончательная операция при обработке деталей шарнирных соединений и чаще всего при изготовлении различных шаблонов. Выполняется припасовка напильниками с мелкой или очень мелкой насечкой.
Сначала обрабатывают заготовки для вкладыша и проймы. Размечают их, распиливают пройму и опиливают вкладыш, оставляя припуск (0,1-0,4 мм) на припасовку.
Первой обычно подготовляют к припасовке и припасовывают ту из сопряженных деталей, которую легче обработать и проконтролировать, с тем чтобы затем использовать ее для контроля при изготовлении сопряженной детали.
Точность припасовки считается достаточной, если вкладыш входит в пройму без перекоса, качки и просветов.
Возможные виды брака при опиливании металла и их причины:
Неточность размеров опиленной заготовки (снятие очень большого или малого слоя металла) вследствие неточности разметки, неправильности измерения или неточности измерительного инструмента;
Неплоскостность поверхности и "завалы" краев заготовки как результат неумения правильно выполнять приемы опиливания;
Вмятины и другие повреждения поверхности заготовки в результате неправильного ее зажима в тисках.
При опиливании металла ручными и механизированными инструментами следует соблюдать правила техники безопасности . Пользоваться только исправным инструментом. Ручки напильников должны быть прочно насажены. Запрещается работать напильниками без ручек или с треснутыми, расколотыми ручками. Образовавшуюся в процессе опиливания стружку следует сметать специальной щеткой. Запрещается сдувать ее или смахивать голыми руками, чтобы избежать ранения рук или засорения глаз. При работе электроинструментами соблюдать правила электробезопасности. Следить за исправностью токопроводящих частей инструмента.
Общие правила обращения и ухода за напильниками:
Применять напильники только по их назначению;
Нельзя обрабатывать напильником материалы, твердость которых равна или превышает его твердость;
Предохранять напильники даже от незначительных ударов, которые могут повредить зубья;
Оберегать от попадания на напильники влаги, что вызывает их коррозию;
Периодически очищать напильники от стружки кордовой щеткой;
Хранить напильники на деревянных подставках в положении, исключающем соприкосновение их между собой.
Задание
По заданию преподавателя опилить заготовки с узкими и широкими поверхностями с самостоятельным подбором необходимых напильников и контрольно-измерительного инструмента. Опилить криволинейные поверхности на предложенных заготовках, предварительно подобрать напильники необходимого профиля и инструменты для контроля работы.
Вопросы:
1. Какой способ обработки металла называется опиливанием?
2. В каких случаях применяют опиливание металла?
3. Какие бывают виды насечек для образования зубьев напильников?
4. Из какого материала изготовляют напильники?
5. На какие группы делят напильники по их назначению?
6. Что такое надфили и для чего они служат?
7. Каковы общие правила обращения и ухода за напильниками?
8. Какова техника выполнения приемов опиливания?
9. Какие механизированные инструменты применяются при опиливании металла?
10. Какие возможны виды брака при опиливании и в чем их причины?
11. Какие правила техники безопасности надо соблюдать при опиливании металлов?
In order to provide you with the best online experience this website uses cookies. Delete cookies
In order to provide you with the best online experience this website uses cookies
By using our website, you agree to our use of cookies.
Information cookies
Cookies are short reports that are sent and stored on the hard drive of the user"s computer through your browser when it connects to a web. Cookies can be used to collect and store user data while connected to provide you the requested services and sometimes tend not to keep. Cookies can be themselves or others.
There are several types of cookies:
- Technical cookies that facilitate user navigation and use of the various options or services offered by the web as identify the session, allow access to certain areas, facilitate orders, purchases, filling out forms, registration, security, facilitating functionalities (videos, social networks, etc..).
- Customization cookies that allow users to access services according to their preferences (language, browser, configuration, etc..).
- Analytical cookies which allow anonymous analysis of the behavior of web users and allow to measure user activity and develop navigation profiles in order to improve the websites.
So when you access our website, in compliance with Article 22 of Law 34/2002 of the Information Society Services, in the analytical cookies treatment, we have requested your consent to their use. All of this is to improve our services. We use Google Analytics to collect anonymous statistical information such as the number of visitors to our site. Cookies added by Google Analytics are governed by the privacy policies of Google Analytics. If you want you can disable cookies from Google Analytics.
However, please note that you can enable or disable cookies by following the instructions of your browser.